4.2 Словарь KPI: Методы расчета OEE и классификация потерь
KPI (Ключевой показатель эффективности) — это инструмент навигации, а не карательная «оценочная ведомость». Если на панели управления отображается статус «Зеленый», в то время как производственная линия остановлена, это означает, что панель отображает неверные данные. Для эффективного управления операциями с помощью цифровых систем необходимо отказаться от «парадных показателей» и установить единые, строгие определения для каждого значения, отображаемого в цехе.
Эталонный стандарт: OEE (Общая эффективность оборудования)
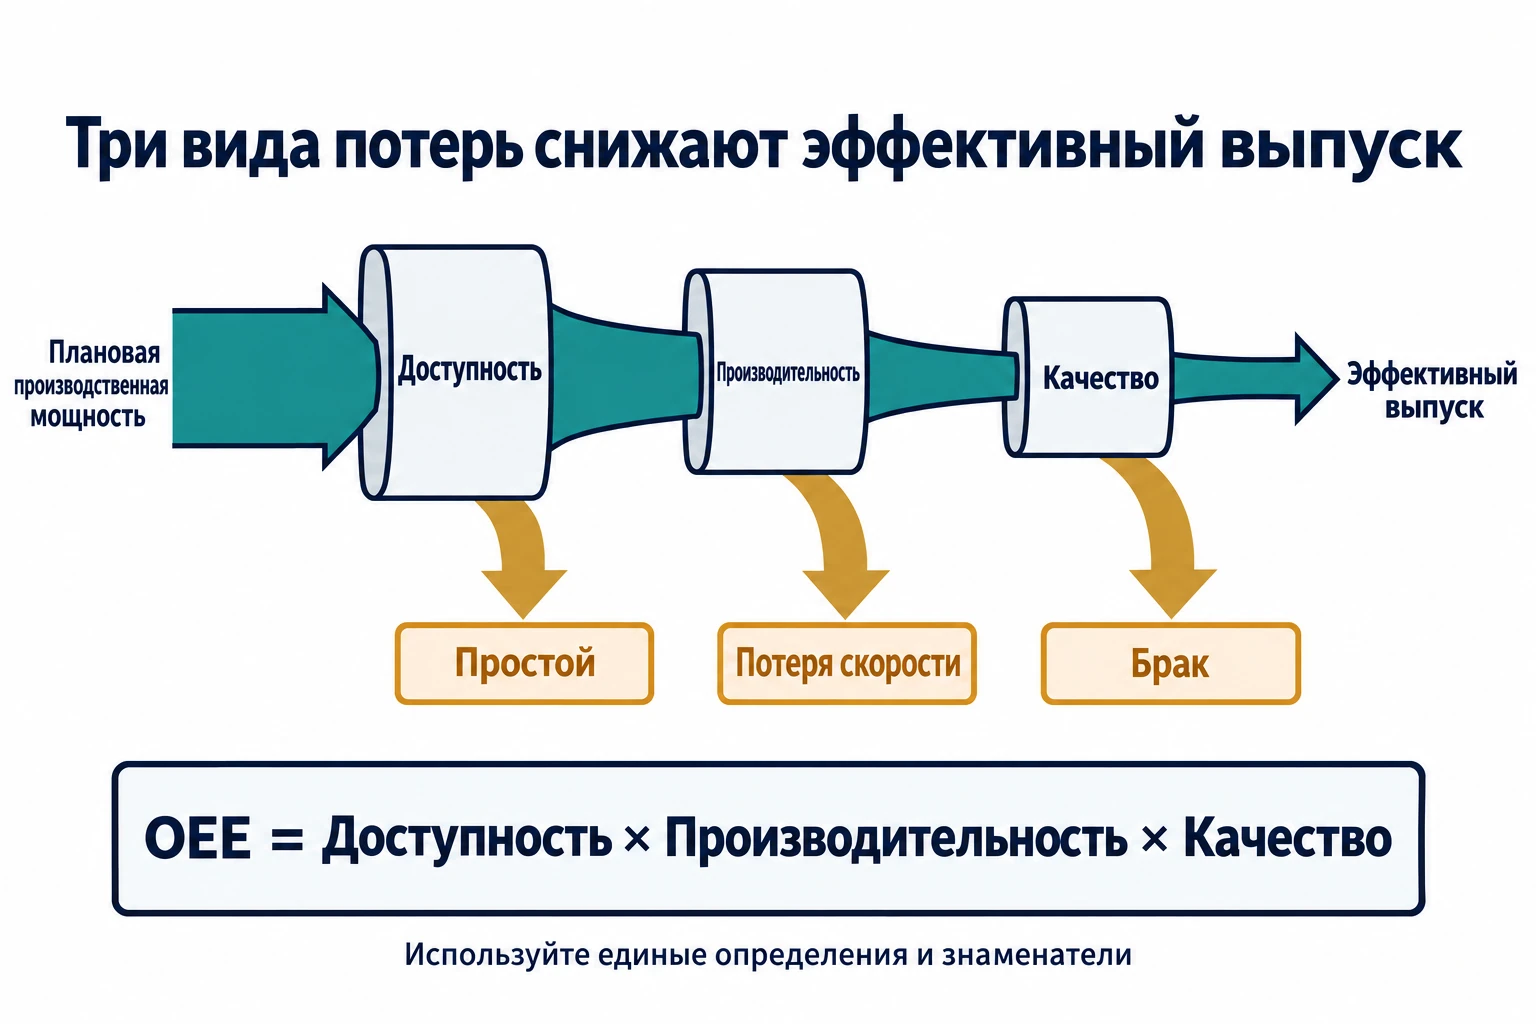
Заголовок раздела «Эталонный стандарт: OEE (Общая эффективность оборудования)»OEE представляет собой объективную меру времени, в течение которого создается добавленная стоимость. Этот показатель учитывает каждую секунду, когда оборудование не производит годную продукцию на своей максимальной теоретической скорости, выявляя области потерь производственной мощности.
Формула: OEE = Доступность × Производительность × Качество
Доступность (A)
Заголовок раздела «Доступность (A)»- Определение: Процент планового времени производства, в течение которого оборудование фактически работало.
- Формула: Время_чистой_работы / Плановое_время_производства
- Правило: Если длительность смены составляет 8 часов, а время простоя — 1 час, то Доступность равна 87,5%, а не 100%.
Производительность (P)
Заголовок раздела «Производительность (P)»- Определение: Фактическая скорость работы оборудования по отношению к его теоретическому максимуму.
- Формула: (Общее_количество / Время_чистой_работы) / Паспортная_производительность
- Правило: Если оборудование способно производить 100 единиц в час, но запланированная скорость составляет 80 единиц в час, то работа на этой скорости дает Производительность 80%, а не 100%.
Качество (Q)
Заголовок раздела «Качество (Q)»- Определение: Процент единиц продукции, соответствующих требованиям качества с первого прохода (Выход годных с первого прохода, FPY).
- Формула: Изделия, годные с первого прохода / Все изделия, обработанные операцией. Считайте единицы продукции, а не число отдельных дефектов.
Стандартный глоссарий KPI
Заголовок раздела «Стандартный глоссарий KPI»Эти стандартизированные определения должны быть приняты на всем предприятии. Если финансовый отдел рассчитывает «Эффективность», используя иные параметры, он получает финансовую метрику, а не истинный инженерный показатель производительности оборудования.
| Метрика | Формула / Логика | Источник данных | Периодичность обновления | Владелец |
|---|---|---|---|---|
| OEE | A × P × Q | MES | В реальном времени | Менеджер по операциям |
| Полная эффективная производительность оборудования (TEEP) | OEE × (Плановое время производства / календарное время периода) | MES | За тот же период, что OEE | Менеджер завода |
| Средняя наработка на отказ (MTBF) | Общее_время_работы / Количество_отказов | CMMS / MES | Еженедельно | Менеджер по обслуживанию |
| Среднее время восстановления (MTTR) | Общее_время_простоя / Количество_отказов | CMMS / MES | Еженедельно | Менеджер по обслуживанию |
| Выход годных с первого предъявления (FPY) | (Вход - Отказы) / Вход (только с первого раза) | MES (Тест) | В реальном времени | Отдел качества |
| Использование | Плановое время производства / календарное время того же периода | MES / календарь смен | За тот же период | Планировщик |
| Время цикла операции | Время завершения операции - Время начала операции | MES (Отслеживание) | В реальном времени | Инженер-технолог |
Таксономия потерь (дерево причин)
Заголовок раздела «Таксономия потерь (дерево причин)»Бороться с абстрактной «потерей эффективности» невозможно. Однако можно решить конкретную проблему, например, «засорение питателя в позиции 4». Для этого необходимо использовать стандартизированную иерархическую структуру для категоризации простоев, часто соответствующую стандарту ISA-95.
Уровень 1: Основное состояние
Заголовок раздела «Уровень 1: Основное состояние»- Работа: Производство продукции.
- Простой: Отсутствие спроса (Недостаток или Блокировка).
- Неплановый простой: Возник сбой или ошибка.
- Плановый простой: Назначен для обслуживания, наладки или перерыва.
Уровень 2: Коренная причина (обязательно)
Заголовок раздела «Уровень 2: Коренная причина (обязательно)»При остановке оборудования система управления производством (MES) должна предложить оператору (или считать код ошибки напрямую с программируемого логического контроллера, ПЛК) назначить причину Уровня 2.
- Потери доступности (Остановки):
- Отказ оборудования: Двигатель, датчик, ремень, сбой ПО.
- Наладка/Регулировка: Переход на другой продукт, калибровка, прогрев.
- Материал: Недостаток (нет заготовок), Блокировка (буфер полон), Материал закончился.
- Потери производительности (Замедления):
- Микроостановки: < 2 минуты (засоры, сбои захвата). Должны классифицироваться автоматически.
- Потеря скорости: Работа на сниженной скорости из-за риска качества.
- Потери качества (Дефекты):
- Отходы: Забракованный материал.
- Переработка: Повторение технологического процесса.
Правила расчета и управление
Заголовок раздела «Правила расчета и управление»Алгоритмы расчета должны быть стандартизированы и единообразны для всех производственных линий, чтобы обеспечить сопоставимость данных.
Константа «номинального времени цикла»
Заголовок раздела «Константа «номинального времени цикла»»- Определение: Теоретически минимальное время, за которое оборудование может обработать одну единицу продукции (например, 10,5 секунд).
- Управление: Хранится централизованно в основных данных MES (связь продукт-ресурс).
- Блокировка: Как правило, только инженеры-технологи имеют право авторизовать изменение этого значения.
- Правило: Если значение Производительности превышает 105%, это с высокой вероятностью указывает на неверное «Номинальное время цикла». Инженерная служба должна провести расследование и скорректировать основные данные.
Обработка микроостановок
Заголовок раздела «Обработка микроостановок»Нецелесообразно требовать от операторов объяснения каждой 30-секундной остановки, так как это нарушит их рабочий процесс и снизит общую производительность линии.
- Правило: Если длительность простоя составляет менее 2 минут, система должна автоматически классифицировать его как «Микроостановку».
- Анализ: Инженерная служба еженедельно анализирует агрегированные данные по микроостановкам для выявления хронических, скрытых проблем.
Недостаток против блокировки (смежные состояния)
Заголовок раздела «Недостаток против блокировки (смежные состояния)»- Недостаток: Оборудование готово к работе, но предыдущая операция не передала детали. (Причина на предыдущей операции).
- Блокировка: Оборудование готово к работе, но последующий конвейер заполнен. (Причина на последующей операции).
- Логика: MES должен считывать сигналы датчиков на входе и выходе, чтобы автоматически классифицировать эти состояния, а не запрашивать предположения оператора.
Время переналадки (SMED)
Заголовок раздела «Время переналадки (SMED)»- Триггер начала: Последняя годная деталь предыдущего продукта.
- Триггер окончания: Первая годная деталь нового продукта.
- Измерение: Включает завершение работы, настройку, загрузку материала и валидацию первого изделия (инспекция первого изделия, FAI).
Резюме: Расчет OEE и классификация потерь
Заголовок раздела «Резюме: Расчет OEE и классификация потерь»| Параметр | Формула | Ключевое правило | Источник данных |
|---|---|---|---|
| OEE | A × P × Q | Использовать паспортную производительность, а не бюджетную ставку. | MES |
| Доступность (A) | Время_чистой_работы / Плановое_время_производства | Не вычитать неплановые простои из знаменателя. | MES / Состояние оборудования |
| Производительность (P) | (Факт. скорость) / Паспортная_производительность | Значение >105% сигнализирует о неверном номинальном времени цикла. | MES / Основные данные |
| Качество (Q) / FPY | Изделия, годные с первого прохода / Все обработанные изделия | Считать изделия, а не отдельные дефекты; переработанные не входят в FPY. | MES (Тест) |
| Номинальное время цикла | Теоретический минимум на единицу | Изменяет только инженер-технолог. Хранится в MES. | Основные данные MES |