7.1 Статистическое управление процессами (SPC): Показатели Cₚ и Cₚₖ
Статистическое управление процессами (SPC) — это экономическая разница между простым контролем качества в конце линии (затраты на исправление брака) и упреждающим обеспечением качества на каждом этапе (проактивные инженерные методы). Контроль лишь фиксирует, что была изготовлена негодная деталь; SPC указывает на то, что процесс находится на грани её изготовления. Это практика постоянного мониторинга статистических параметров производственного оборудования. Игнорирование статистических тенденций означает управление процессом вслепую, когда о проблеме сигнализирует только появление брака.
Cₚ и Cₚₖ: Показатели возможности процесса
Заголовок раздела «Cₚ и Cₚₖ: Показатели возможности процесса»
Для оценки способности процесса стабильно соответствовать инженерным требованиям используются две различные метрики. Важно понимать их различную роль при отчётности перед заказчиком.
Cₚ (Потенциальная возможность процесса): Разброс
- Определение: Эта метрика сравнивает общую ширину поля допуска (пределы спецификации) с естественным разбросом самого процесса (6σ). Она отвечает на вопрос, может ли теоретическое распределение параметра уложиться в заданные пределы.
- Интерпретация: Если Cₚ падает ниже 1.0, вариация процесса превышает поле допуска. Навыки оператора или дополнительное обучение не помогут исправить ситуацию. Требуются инвестиции в более точное оборудование или согласование с конструкторской группой о возможном расширении допусков. Когда Cₚ составляет 1.33 или более, процесс потенциально пригоден для стабильного массового производства.
Cₚₖ (Фактическая возможность процесса): Смещение
- Определение: Cₚₖ оценивает способность процесса укладываться в пределы спецификации с учетом среднего значения и разброса процесса.
- Интерпретация: Когда Cₚₖ падает ниже 1.0, часть распределения выходит за пределы спецификации, что означает производство брака. Когда Cₚₖ равно Cₚ, процесс идеально центрирован относительно номинала.
Контрольные границы и пределы спецификации
Заголовок раздела «Контрольные границы и пределы спецификации»
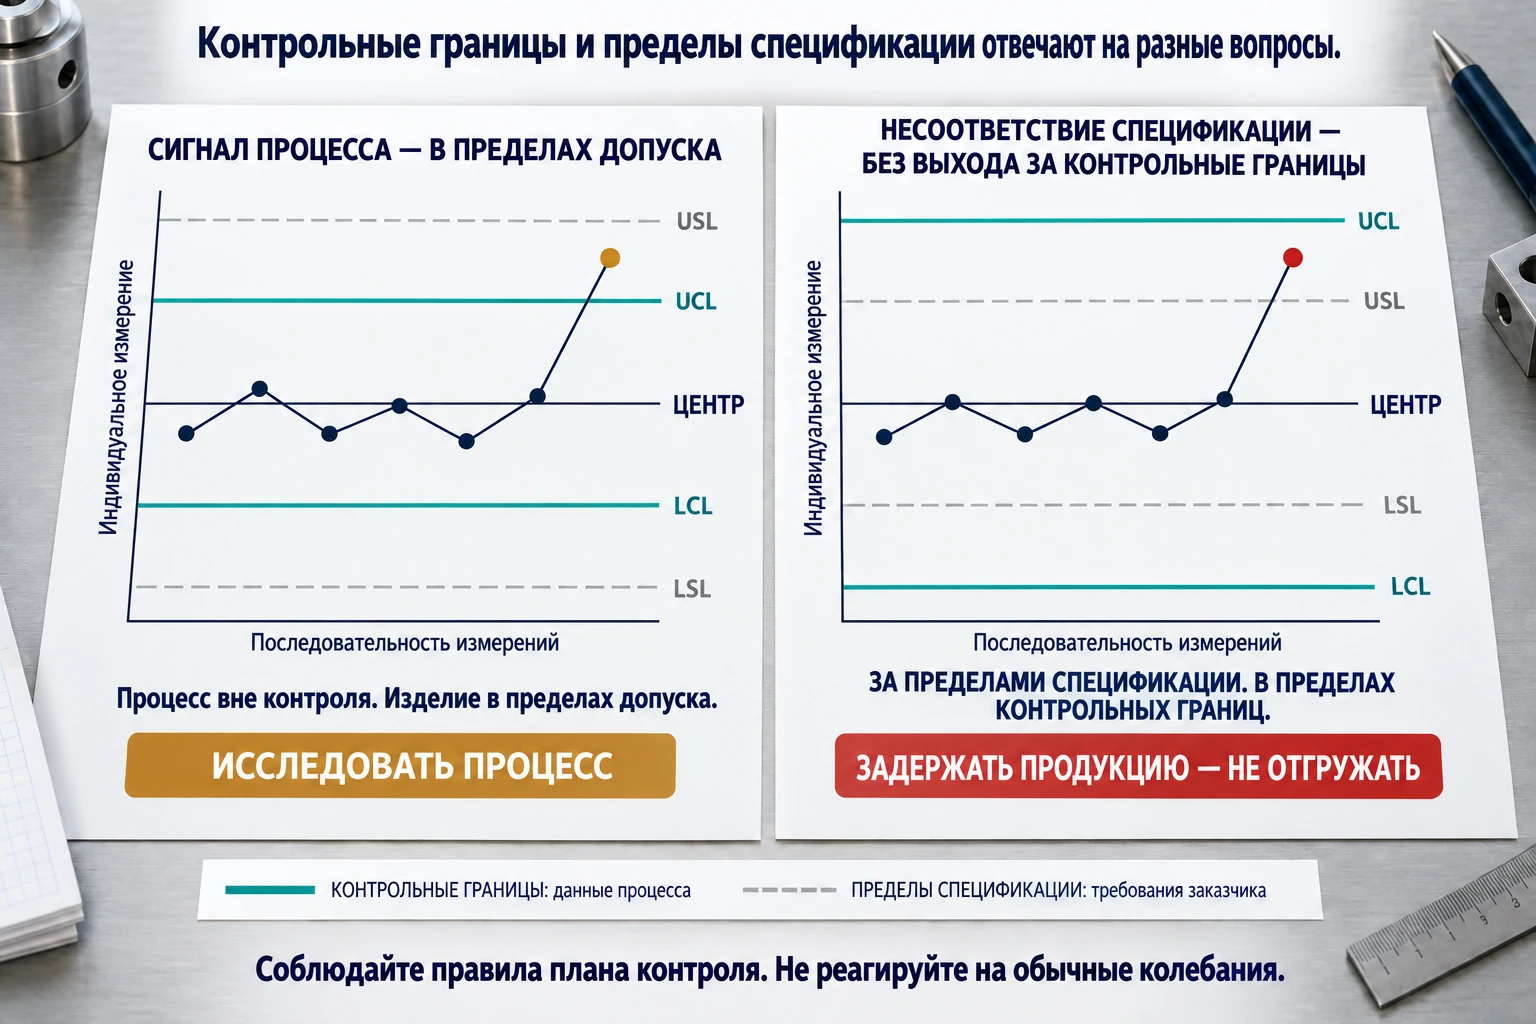
Распространённой концептуальной ошибкой в цехе является путаница между расчётными контрольными границами и заданными пределами спецификации.
- Пределы спецификации (верхний USL / нижний LSL): Они явно указаны на чертеже заказчика. Выход за эти пределы означает, что деталь не соответствует требованиям и не может быть отгружена.
- Контрольные границы (верхняя UCL / нижняя LCL): Они проактивно определяются фактическими данными процесса (обычно рассчитываются как ±3σ от текущего среднего) и служат статистическими границами для мониторинга стабильности.
Ключевой принцип:
Если какая-либо точка данных выходит за контрольную границу (UCL или LCL), это означает, что изменился сам базовый процесс. Процесс следует остановить для выяснения причин. Хотя текущая деталь может оставаться годной (в пределах USL/LSL), процесс вышел из статистически управляемого состояния.
Напротив, если оператор вручную настраивает оборудование только потому, что измеренное значение приблизилось к пределу спецификации, оставаясь при этом внутри контрольных границ, происходит необоснованное вмешательство. Такая излишняя регулировка увеличивает общую вариацию и снижает предсказуемость процесса.
Контрольные правила (критерии Нельсона)
Заголовок раздела «Контрольные правила (критерии Нельсона)»Вмешательство в процесс должно основываться на чётких, автоматизированных статистических критериях, а не на интуиции оператора.
Критерии для остановки процесса и корректирующих действий:
- Выход за контрольные границы: Одна точка данных выходит за формально рассчитанные контрольные границы (±3σ).
- Тренд (правило Нельсона 3): Шесть последовательных точек данных монотонно возрастают или убывают. Это сигнал возможного дрейфа процесса.
- Смещение (правило Нельсона 2): Девять последовательных точек данных расположены по одну сторону от центральной линии. Это сигнализирует о смещении центра процесса.
Резюме: Ключевые индексы и критерии SPC
Заголовок раздела «Резюме: Ключевые индексы и критерии SPC»| Параметр | Определение | Критерий (min) | Интерпретация |
|---|---|---|---|
| Cₚ | Потенциальная возможность. Сравнение допуска (USL-LSL) с разбросом процесса (6σ). | 1.33 | Оценка пригодности оборудования. <1.0: требуется замена/модернизация. |
| Cₚₖ | Фактическая возможность. Учёт смещения среднего от номинала. | 1.0 | Оценка текущего выхода брака. <1.0: брак есть. Cₚₖ = Cₚ: процесс центрирован. |
| Контрольные границы (UCL/LCL) | Границы стабильности процесса (±3σ от среднего). Рассчитываются по данным. | — | Выход точки за границы = процесс изменился. Остановка и поиск причины. |
| Пределы спецификации (USL/LSL) | Технические требования с чертежа. Заданы заказчиком. | — | Выход за пределы = бракованная деталь. Не путать с контрольными границами. |
| Тренд (правило Нельсона 3) | 6 последовательных точек монотонно растут или падают. | — | Сигнал дрейфа процесса; проверьте причину. |