6.3 Валидация оборудования: Квалификация установки (IQ)/квалификация эксплуатации (OQ)/квалификация производительности (PQ)
Проверка (инспекция конечного продукта) лишь указывает на то, была ли допущена ошибка; Валидация (строгая квалификация процесса машины) гарантирует, что ошибка не может быть допущена изначально. В производстве с высокой надежностью контрактного производства качество не может быть просто “проверено” в продукте в конце линии — особенно когда действительно критические характеристики полностью скрыты от взгляда (например, структура зерна внутреннего паяного соединения, адгезия химического конформного покрытия, захваченные пустоты под заливкой). Валидация оборудования — это обязательное инженерное судебно-медицинское доказательство того, что производственная машина статистически способна точно обеспечить требуемый специфический выход, окончательно доказанное до того, как единица живого производства будет подвергнута риску.
Модель валидации v
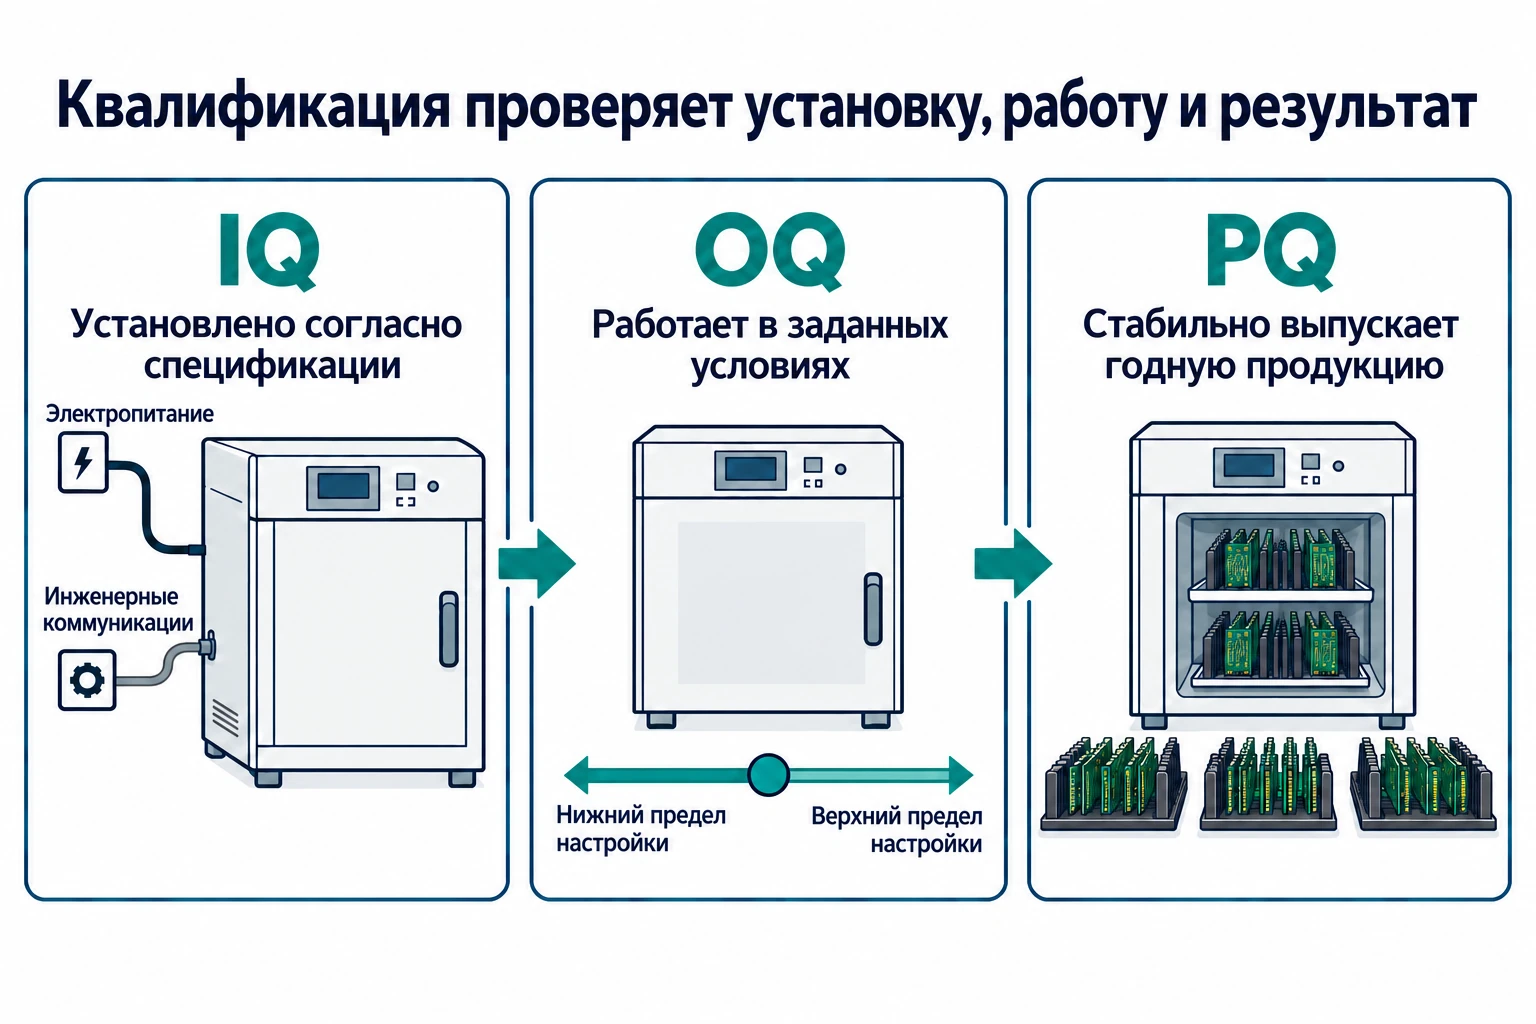
Заголовок раздела «Модель валидации v»Инженерная валидация определенно не является единичным, формальным административным событием; это высоко структурированная трилогия физических доказательств. Каждая логическая цепь должна быть успешно пройдена последовательно, с полным одобрением руководства.
1. квалификация установки (IQ) – “установлено ли правильно?”
Заголовок раздела «1. квалификация установки (IQ) – “установлено ли правильно?”»- Цель: Формально проверить физическую среду и статическое состояние оборудования в соответствии с инженерными спецификациями оригинального производителя.
- Объем:
- Коммунальные услуги: Входное напряжение (В), Частота (Гц), Давление чистого воздуха (PSI), Поток вытяжки (CFM).
- Безопасность: Функционирующие аварийные остановки, световые завесы, физические блокировки.
- Среда: Проверенное заземление ESD (< 1.0 Ω), контроль температуры/влажности окружающей среды.
- Критическое правило остановки: Если IQ формально не проходит (например, измеренный поток вытяжки недостаточен), НЕ ВКЛЮЧАЙТЕ МАШИНУ для попытки OQ. Вы рискуете серьезным повреждением оборудования или нарушением безопасности оператора.
2. Операционная квалификация OQ – “функционирует ли она как определено?”
Заголовок раздела «2. Операционная квалификация OQ – “функционирует ли она как определено?”»- Цель: Проверить, что оборудование функционирует безупречно на крайних пределах своего определенного рабочего диапазона (формальное тестирование в худшем случае).
- Объем:
- Сигналы тревоги: Активно имитировать реалистичные физические сбои (например, резко открыть аварийную дверь, снизить давление воздуха). Останавливается ли машина плавно и безопасно?
- Темпы нарастания: Может ли многозонная печь для пайки оплавлением поддерживать темп нарастания 3˚C/сек при максимальной тепловой нагрузке?
- Программное обеспечение: Явно проверить контроль версий программного обеспечения машины, иерархию безопасности паролей и целостность автоматической регистрации данных.
- Логика: Если машина не может удерживать требуемую физическую заданную точку во время статического “сухого запуска”, она будет непредсказуемо выходить из строя под нагрузкой реального производства.
3. квалификация производительности (PQ) – “статистически ли процесс стабилен под нагрузкой?”
Заголовок раздела «3. квалификация производительности (PQ) – “статистически ли процесс стабилен под нагрузкой?”»- Цель: Генерация неопровержимого статистического доказательства долгосрочной способности процесса с использованием фактического живого производственного материала.
- Объем:
- Размер партии: Обычно требует 3 последовательные производственные смены или 3 явно отдельные партии материала.
- Метрика: По всем критически важным для качества параметрам рассчитать Cₚₖ и сравнить его с целевым порогом ≥ 1.33 (или ≥ 1.67, если такой порог установлен для нового, высокоценного оборудования). Статистическую стабильность подтвердить отдельно контрольными картами.
- Доказательства: Требует разрушительного физического анализа: внутренний анализ сечения, испытания на сдвиг компонентов, 3D рентгеновская верификация.
Триггеры повторной валидации
Заголовок раздела «Триггеры повторной валидации»Формальная валидация — это всего лишь надежный снимок времени. Оборудование должно быть формально повторно валидировано всякий раз, когда основные физические параметры процесса значительно изменяются.
Жесткая логика принятия решений для повторной валидации:
- Если оборудование перемещается более чем на 3 метра по полу -> Необходимо провести новую IQ + OQ. (Невидимые вибрации во время перемещения могут легко ослабить датчики или изменить уровень установки машины).
- Если заменяется критически важный внутренний компонент (например, мотор нагревателя пайки оплавлением, ванна пайки волной припоя) -> Необходимо провести новую OQ + PQ.
- Если происходит обновление программного обеспечения (основная системная ревизия) -> Необходимо провести новую OQ (с акцентом на целостность действительных данных и сигналы тревоги безопасности).
- Если выполняется только плановая ежегодная калибровка инструментов -> Формальная валидация не требуется. (Помните: Калибровка ≠ Валидация).
Резюме: Квалификация оборудования (IQ/OQ/PQ)
Заголовок раздела «Резюме: Квалификация оборудования (IQ/OQ/PQ)»| Этап | Ключевая цель | Критические параметры/допуски | Критерий успеха | Доказательства |
|---|---|---|---|---|
| IQ | Проверка установки и среды | Поток вытяжки (CFM), заземление ESD (<1.0 Ω), входное напряжение, давление воздуха | Соответствие спецификациям OEM, безопасность | Протокол проверки коммунальных услуг, безопасности, окружающей среды |
| OQ | Проверка работы в предельных условиях | Темп нарастания печи (напр., 3˚C/сек), срабатывание аварийных остановок, контроль версий ПО | Стабильная работа в худшем случае | Протокол тестов “сухого запуска”, проверки сигналов тревоги и ПО |
| PQ | Подтверждение способности процесса в производственных условиях | Индекс Cₚₖ (целевой уровень ≥1.33 или ≥1.67), 3 отдельные партии/смены | Выполнение требований по критическим параметрам; стабильность подтверждена контрольными картами | Отчет с Cₚₖ, контрольными картами и результатами разрушающего анализа (срез, рентген, сдвиг) |