3.4 Контроль и обработка дефектов: Автоматическая оптическая инспекция (AOI), рентгеновский контроль, доработка
Контроль не повышает потребительских свойств изделия; он лишь увеличивает операционные расходы. Плата, прошедшая строгую линию контроля, по сути не лучше той, что была собрана правильно с первого раза — она лишь прошла проверку. В зрелом, управляемом данными производстве контрольные станции функционируют в первую очередь как источник статистической обратной связи для калибровки оборудования на предыдущих этапах, а не как средство для “поимки” ошибок операторов. Если операторы контроля постоянно загружены, это свидетельствует о выходе основного производственного процесса из-под контроля.
Автоматическая оптическая инспекция (AOI): Первый фильтр
Заголовок раздела «Автоматическая оптическая инспекция (AOI): Первый фильтр»Принцип работы
Заголовок раздела «Принцип работы»Высокоскоростные многогранные камеры сканируют каждый миллиметр собранного печатного узла, используя сложные алгоритмы для сравнения каждого компонента, знака полярности и соединения с известным “эталонным образцом” или цифровой CAD-моделью. AOI является обязательным первичным средством контроля, расположенным непосредственно после печи пайки оплавлением. Он отличается высокой скоростью, повторяемостью и объективностью.
Инженерные аспекты
Заголовок раздела «Инженерные аспекты»- Успешная проверка (“Пройдено”): При правильно сформированном, гладком и вогнутом паяном соединении стробоскопическое освещение системы отражается от его поверхности под строго определенным, ожидаемым углом, что регистрируется как “Пройдено”. Системы AOI анализируют не “вид” соединения, а отражение света и трехмерную геометрию. Алгоритмы специально настроены на распознавание правильного вогнутого профиля (“мениска”) филе припоя.
- Ошибка проверки (“Неудачно”): При наличии “сухого” соединения, трещины или недостатка припоя свет рассеивается хаотично, что мгновенно вызывает сигнал “Неудачно”.
- Риск ложных срабатываний: Если на заводе установлен слишком низкий порог срабатывания AOI (высокая чувствительность), система будет предсказуемо маркировать тысячи исправных плат как дефектные. Операторы будут вынуждены вручную проверять эти “ложные срабатывания”, что приводит к серьезной когнитивной усталости. В конечном итоге они перестают доверять системе, что увеличивает риск пропуска реальных критических дефектов к заказчику.
Рентгеновский контроль (Автоматизированный рентгеновский контроль, АРК): Видеть невидимое
Заголовок раздела «Рентгеновский контроль (Автоматизированный рентгеновский контроль, АРК): Видеть невидимое»Принцип работы
Заголовок раздела «Принцип работы»Автоматизированный рентгеновский контроль (АРК) пропускает высокоэнергетическое излучение через пластиковые корпуса компонентов для получения изображения плотных металлических структур, скрытых под ними.
Соединения BGA, QFN и LGA скрыты от обычной оптической инспекции. Метод и охват контроля выбирают по типу соединения, требованиям к изделию и согласованному плану качества. Рентгеновский контроль выявляет ряд скрытых дефектов, но критерии оценки должны учитывать его возможности и ограничения.
Допустимый уровень пустот
Заголовок раздела «Допустимый уровень пустот»Во время процесса пайки оплавлением химический флюс в паяльной пасте активно испаряется. Если газообразование происходит слишком быстро, сферические газовые пузырьки могут остаться внутри затвердевающего паяного соединения. Эти застрявшие пузырьки называются “пустотами”.
- Требования стандартов: IPC-A-610 задает критерии приемки электронных сборок. Для оценки пустот в скрытых соединениях применяют требования выбранного стандарта, спецификацию изделия и критерии для конкретного типа соединения.
- Структурный риск: Влияние пустот зависит от типа и геометрии соединения, их расположения и условий эксплуатации. Оценивайте рентгеновские результаты по критериям для конкретного соединения; одна доля пустот не позволяет сама по себе предсказать механический отказ.
- Риск замыканий (мостиков): Если рентген показывает слияние двух соседних шариков припоя (мостик), это приводит к короткому замыканию цепей на плате, и изделие должно быть немедленно направлено на станцию доработки.
Доработка: “скрытая фабрика”
Заголовок раздела «Доработка: “скрытая фабрика”»Определение
Заголовок раздела «Определение»Доработка — это ручной, локализованный термический ремонт конкретного производственного дефекта в попытке восстановить стоимость единицы продукции.
Доработку часто (и ошибочно) отмечают на производстве как “сохранение отгрузки”. В действительности же это свидетельствует о сбое основного процесса. Каждая специализированная станция доработки представляет собой дорогостоящую “скрытую фабрику”, которая потребляет квалифицированный труд, энергию и время цикла, не производя ни одной новой, годной к отгрузке единицы продукции.
Цена надежности
Заголовок раздела «Цена надежности»Кремний и стеклотекстолит фундаментально деградируют при последовательных термических циклах. Стандартный профиль пайки оплавлением SMT (технология монтажа на поверхность) безопасно нагревает всю плату до пиковой температуры (например, 240-250°C для бессвинцовых припоев). Доработка подвергает локализованную область платы воздействию экстремальной температуры повторно.
- Термическая деламинация: Каждый последующий цикл нагрева агрессивно разрушает эпоксидную смолу, связывающую медные проводящие слои с подложкой из стеклотекстолита FR-4.
- Хрупкость интерметаллического слоя: Длительное тепловое воздействие утолщает “интерметаллический слой” — сплав, образующийся на границе между медной контактной площадкой и оловянным припоем. Толстый интерметаллический слой приводит к образованию структурно хрупкого соединения, которое может разрушиться под вибрацией.
- Жесткое ограничение: Некоторые производственные дефекты фактически являются неустранимыми. Попытка отремонтировать их вручную обходится дороже, чем стоимость сырья платы, или создает скрытый риск для надежности изделия. Число допустимых циклов ремонта и критерии выбраковки задаются утвержденной процедурой ремонта для изделия.
Контрольный пункт брака (критерии выбраковки)
Заголовок раздела «Контрольный пункт брака (критерии выбраковки)»Число полных циклов термической доработки ограничивают утвержденной процедурой ремонта с учетом конструкции платы и компонентов.
- Деламинация подложки: Если внутренние слои печатной платы расслаиваются или вспучиваются под термической нагрузкой, плата структурно повреждена. Ее ремонт невозможен.
- Отрыв контактной площадки: Если медная контактная площадка отрывается от основы из стеклотекстолита, припаивать новый компонент не к чему. Ремонт проводящим клеем или перемычкой допускается только по утвержденной процедуре и после оценки надежности.
- Короткие замыкания внутренних слоев: Если короткое замыкание обнаруживается между внутренними медными слоями не прошедшей контроль печатной платы, устранить его невозможно. Плату необходимо немедленно браковать.
Резюме: AOI, AXI и доработка
Заголовок раздела «Резюме: AOI, AXI и доработка»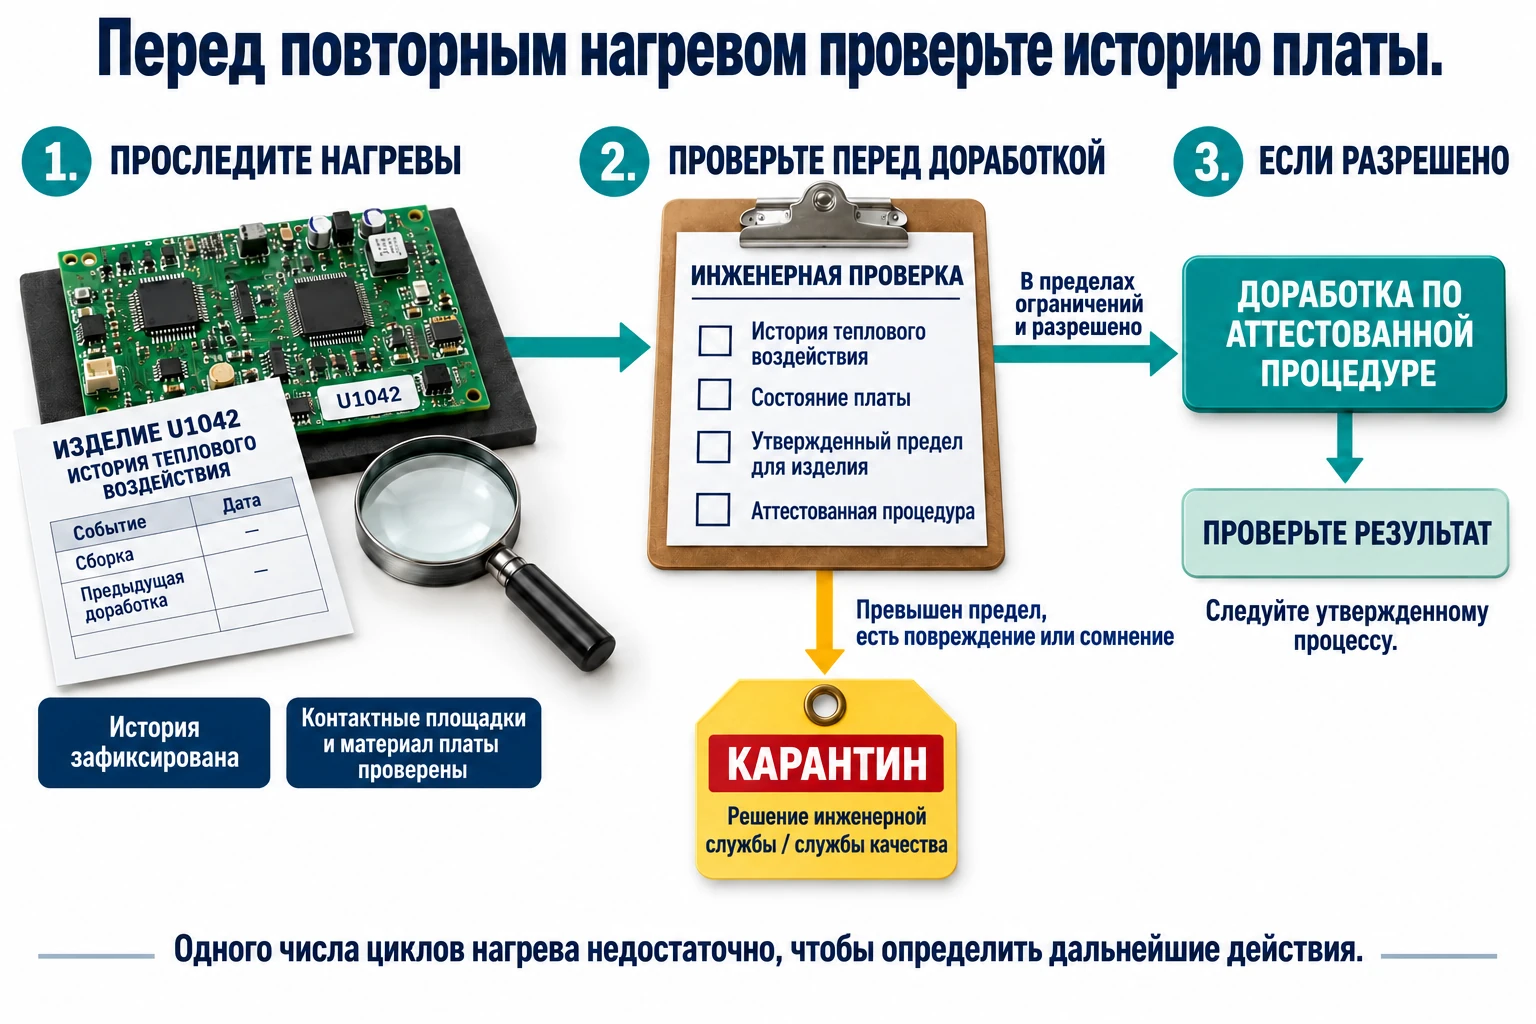
| Параметр контроля | Критерий / Допуск | Ключевое требование | Риск |
|---|---|---|---|
| AOI (Оптический) | Ложные срабатывания | Минимизировать. Высокая чувствительность → усталость оператора, пропуск дефектов. | Потеря доверия к системе, пропуск реальных дефектов. |
| AXI (Рентген) | Уровень пустот (voids) | Критерий задается для конкретного типа соединения и изделия. | Оценка по рентгеновским данным и требованиям к надежности. |
| AXI (Рентген) | Мостики (shorts) | Отсутствие слияния шариков (BGA, QFN). | Короткое замыкание цепей на плате. |
| Доработка | Количество циклов | По утвержденной процедуре ремонта изделия. | Учитывать термическую нагрузку и состояние соединений. |