1.6 Метрики SPI, Cₚ/Cₚₖ и правила систем с обратной связью (Closed-Loop)
Контроль паяльной пасты (SPI) — это не просто пассивный контрольный пункт для отбраковки, установленный в конце линии для выявления дефектных плат. Это мощный инструмент управления процессом, который в реальном времени отображает поведение термодинамических и механических параметров принтера. Использование машины SPI исключительно для сортировки плат на категории «Прошел» или «Не прошел» игнорирует бо́льшую часть её инженерной ценности.
Цель заключается в преобразовании необработанных данных SPI в немедленные, тактические инженерные действия. Основное внимание уделяется активному управлению линией — интерпретации актуальной статистической сводки в реальном времени для стабилизации процесса печати до появления фактических дефектов.
Важные метрики: Объем — ключевой параметр
Заголовок раздела «Важные метрики: Объем — ключевой параметр»Хотя современные машины SPI измеряют десятки геометрических параметров, объем, смещение и высота обычно наиболее полезны для управления печатью. Предельные значения задают в плане контроля изделия; приведенные числа служат стартовыми ориентирами.
| Метрика | Инженерное определение | Физические последствия | Начальные ориентиры для настройки |
|---|---|---|---|
| Объем (%) | Общий кубический объем нанесенной пасты относительно теоретического объема апертуры трафарета. | Наиболее критичная метрика. Объем напрямую коррелирует с надежностью конечного соединения. Низкий объем приводит к непропаям или механически слабым соединениям. Высокий объем приводит к мостикам и шарикам припоя. | 90% – 115% (стартовый диапазон) 80% – 120% (границы для настройки по плану контроля) |
| Смещение (X/Y) | Величина смещения центра пасты от геометрического центра контактной площадки. | Указывает на дрейф юстировки машины, сбой зажима платы или физическое растяжение материала FR4. Если смещение превышает 25% ширины площадки, риск образования мостиков или эффекта «надгробного камня» резко возрастает. | 0 мкм (цель) < 30 мкм (пример порога предупреждения) |
| Высота (мкм) | Абсолютная максимальная высота слоя паяльной пасты. | Используется в основном для обнаружения «ушек» (выступов от быстрого отрыва) или «выемок» (выдавливания пасты под высоким давлением). Однородность высоты критически важна для согласованности установки компонентов с мелким шагом. | Толщина трафарета ± 10% (стартовый ориентир) |
Интерпретация Cₚ/Cₚₖ на линии SMT
Заголовок раздела «Интерпретация Cₚ/Cₚₖ на линии SMT»Cₚₖ оценивает способность процесса выполнять допуск с учетом его среднего и разброса. Статистическую стабильность проверяют контрольными картами.
Cₚ представляет потенциальную способность процесса, отвечая на вопрос, достаточно ли точна машина относительно заданного допуска. Если Cₚ низкий, что означает, что разброс данных слишком велик относительно допуска, базовая точность оборудования недостаточна. В этом случае требуется вмешательство для проверки давления ракеля, поиска признаков разложения пасты по вязкости или проверки недостаточной поддержки платы.
Cₚₖ представляет фактическую способность процесса, отвечая на вопрос, находится ли процесс как в центре поля допуска, так и в требуемых пределах точности. Если Cₚ высокий, показывая малый разброс данных, но Cₚₖ низкий, процесс обладает хорошей повторяемостью, но смещен относительно цели. Вероятно, потребуется простая калибровка юстировки трафарета или корректировка смещения в программном обеспечении принтера.
При анализе значения Cₚₖ всё, что выше 1.66, считается отличным показателем соответствия процесса требованиям и не требует корректировок. Значение между 1.33 и 1.66 является удовлетворительным при условии постоянного мониторинга трендов. Если Cₚₖ падает ниже 1.33, процесс не обеспечивает заданную способность по допуску; остановите линию и разберите причину. Низкий Cₚₖ сам по себе не означает, что процесс статистически неуправляем.
Правила замкнутого цикла: Принтер ↔ Обратная связь SPI
Заголовок раздела «Правила замкнутого цикла: Принтер ↔ Обратная связь SPI»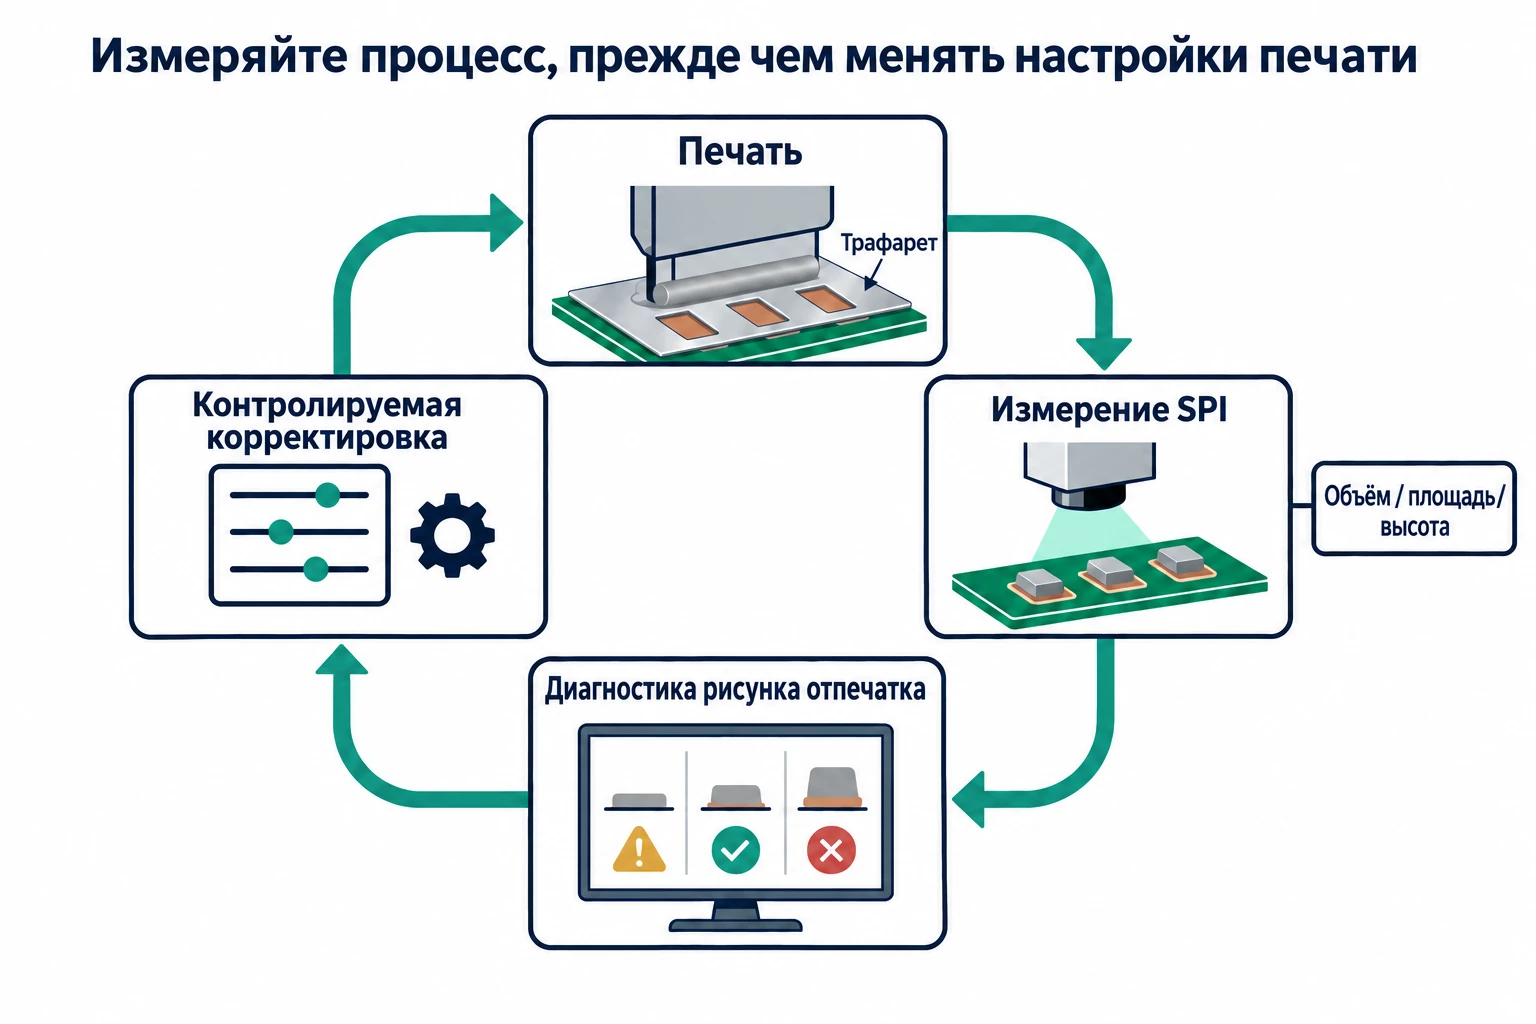
Современные машины SPI могут напрямую взаимодействовать с принтером через стандартные протоколы для автоматической коррекции дрейфа процесса. Эту функцию рекомендуется активировать, но в программном обеспечении следует установить четкие пределы, чтобы предотвратить постоянную перенастройку машины на основе единичного плохого показания.
Триггер автоматической очистки (Коэффициент переноса)
Заголовок раздела «Триггер автоматической очистки (Коэффициент переноса)»Вместо запуска очистки нижней стороны трафарета по фиксированному счетчику (например, после каждых 3 плат), очистку рекомендуется запускать на основе измеренного коэффициента переноса. Надежным ориентиром является следующее: если средний объем падает более чем на 5% последовательно на последних 3 платах, следует запустить влажную очистку. Этот интеллектуальный триггер очищает трафарет в точный момент, когда микроскопические апертуры начинают забиваться, что максимизирует производительность линии, не рискуя качеством печати.
Автоматическая коррекция юстировки
Заголовок раздела «Автоматическая коррекция юстировки»Аналогично, если смещение по X или Y последовательно дрейфует в одном направлении, проверьте причину до отправки автоматической коррекции на принтер. Максимальную величину такой коррекции задайте в плане контроля. Резкий дрейф указывает на сбой, выходящий за рамки программной настройки, например отказ зажима платы, отсутствие опорных штифтов или растяжение трафаретной фольги; в этом случае SPI должна остановить линию.
Определение коренной причины: От данных SPI к физическому исправлению
Заголовок раздела «Определение коренной причины: От данных SPI к физическому исправлению»При срабатывании сигнала тревоги SPI следует использовать логический метод поиска неисправностей, чтобы найти правильную физическую настройку на принтере, а не действовать наугад.
При последовательно низком объеме (обычно ниже 80%) апертуры активно забиваются или не заполняются во время печатного хода. Следует начать с проверки валика пасты. Если его диаметр менее 15 мм, гидравлическое давление нарушено, и пасту необходимо добавить. Затем необходимо проверить скорость ракеля. Если ракель движется слишком быстро (обычно более 80 мм/с), паста скользит по апертурам вместо их заполнения, поэтому скорость требуется уменьшить. Наконец, необходимо проверить скорость отрыва; если стол опускается слишком быстро, паста не успевает высвободиться и остается в апертуре, поэтому скорость опускания по оси Z требуется замедлить.
При последовательно высоком объеме (обычно выше 125%) паста просачивается под трафаретную фольгу, что указывает на нарушение герметизации. Сначала необходимо проверить поддержку платы. Если центр печатной платы прогибается под давлением ракеля, требуется добавить направляющие штифты. Затем следует проверить зажим, чтобы убедиться, что зажимы фольги плотно прижимают трафарет к плате. Наконец, требуется проверить эффективность очистки нижней стороны трафарета; если дно трафарета сильно загрязнено засохшей пастой, это препятствует созданию плотного прилегания.
Иногда можно наблюдать объем, который чрезмерно высок в центре печатной платы, но заметно низок по краям. Этот симптом указывает на серьезный прогиб ракеля. Металлическое лезвие активно изгибается под приложенным усилием. Давление ракеля требуется резко уменьшить или всю сборку ракеля необходимо немедленно заменить.
Резюме: Ключевые метрики контроля паяльной пасты (SPI) и Cₚₖ
Заголовок раздела «Резюме: Ключевые метрики контроля паяльной пасты (SPI) и Cₚₖ»| Параметр | Начальный диапазон | Предел по плану контроля | Критерий действия |
|---|---|---|---|
| Объем (%) | 90% – 115% (ориентир) | По плану контроля | Отклонение от предела: остановить по плану реакции |
| Смещение (X/Y) | 0 мкм (цель) | Предел по плану контроля | Отклонение от предела: проверить юстировку |
| Cₚₖ | Цель по плану контроля | Ниже цели: анализ способности процесса | Реакция по плану контроля; стабильность оценивают по картам |
| Триггер очистки | — | Падение объема >5% на 3 платах подряд | Запуск влажной очистки |