3.2 Обработка компонентов при внедрении нового продукта (NPI): Контроль уровня чувствительности к влаге (MSL) и подготовка питателей
В условиях серийного производства компоненты поступают в надежной заводской упаковке — вакуумно запакованными на катушках. Однако при прототипировании и внедрении нового продукта (NPI) компоненты часто поставляются в виде коротких отрезков ленты, в открытых пакетах из инженерных лабораторий или в универсальной упаковке с рукописными маркировками. Такое неизвестное происхождение создает два основных риска для производственного участка: «попкорнинг» (скрытое повреждение от влаги, приводящее к разрушению кристалла во время пайки оплавлением) и отказ подачи компонента (физическая невозможность установочной головки захватить компонент). В данном разделе описаны протоколы, необходимые для подготовки «россыпи компонентов» к производственному процессу.
Проверка floor life и сушка
Заголовок раздела «Проверка floor life и сушка»Компоненты для NPI часто поступают с неизвестной историей воздействия влаги. Антистатический пакет, закрепленный канцелярским степлером, не обеспечивает защиты от влаги. Если влагочувствительное устройство (MSL 2a, 3, 4, 5 или 6) поглотило влагу из окружающей среды, быстрое испарение во время цикла пайки оплавлением может привести к расслоению кристалла или образованию трещин в корпусе (дефект, известный как «попкорнинг»).
1. Правило для компонентов с неизвестной историей
Заголовок раздела «1. Правило для компонентов с неизвестной историей»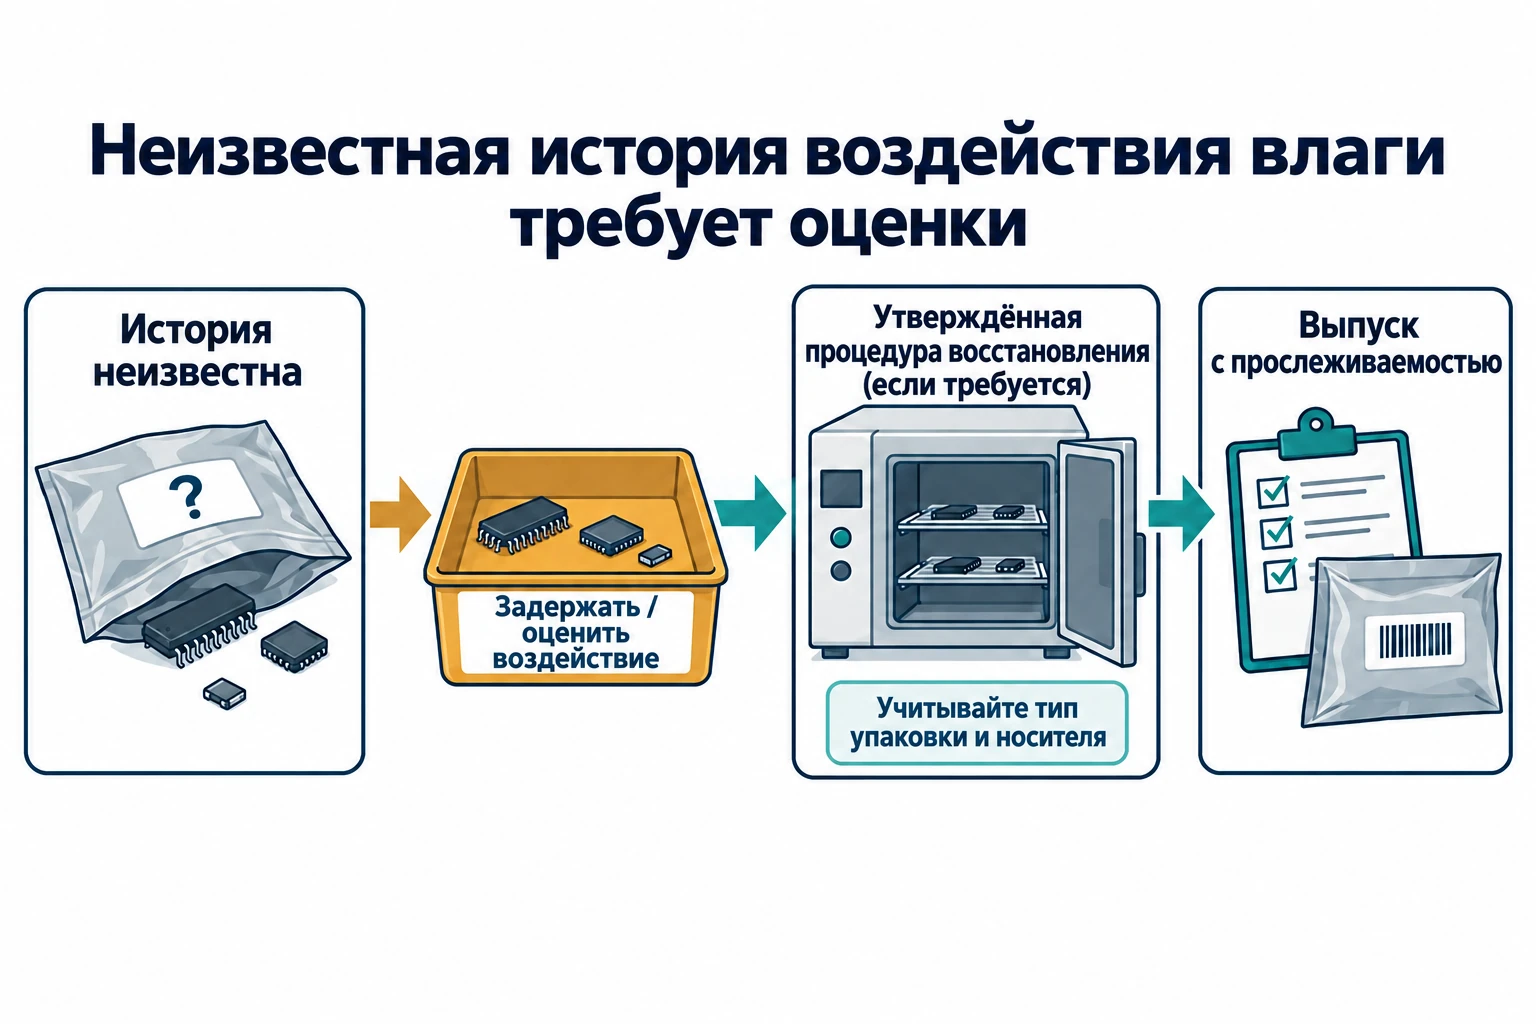
- Проверка истории воздействия: Для вскрытого пакета проверьте HIC, время вне dry-pack и условия хранения по этикетке компонента. Не считайте один факт вскрытия подтверждением превышенного floor life.
- Требуемое действие: Если floor life превышен или HIC/условия хранения требуют сушки, сушите компонент по процедуре IPC/JEDEC J-STD-033 и маркировке производителя. Температура и длительность зависят от корпуса, носителя и времени воздействия.
- Примечание инженера: Сушка стандартных пластиковых катушек или бумажной ленты при 125 °C недопустима. Пластик может деформироваться или расплавиться, что нарушит целостность упаковки и повредит компоненты. В этом случае необходимо использовать низкотемпературный профиль сушки либо вручную перенести компоненты в металлические подносы перед обработкой.
2. Контроль времени до пайки оплавлением
Заголовок раздела «2. Контроль времени до пайки оплавлением»После вскрытия dry-pack начинает отсчитываться floor life. После сушки учитывайте дальнейшее воздействие по маркировке и процедуре; допустимое время до оплавления для MSL 6 указано на этикетке.
- Маркировка: На катушку или поднос необходимо наклеить четкую временную этикетку с указанием «Вскрыто: [Дата/Время]» и «Максимальное время нахождения вне упаковки (floor life): [часы]».
- Правило приостановки сборки: По внутреннему правилу при плановой остановке NPI более чем на 24 часа верните компоненты MSL в сухой шкаф (<5% влажности) или вакуумную упаковку. Если floor life уже исчерпан, действуйте сразу по процедуре сушки — не ждите окончания смены или 24 часов.
Совместимость с питателем: Подготовка компонентов к установке
Заголовок раздела «Совместимость с питателем: Подготовка компонентов к установке»Компонент считается готовым к установке только в том случае, если установочная головка оборудования может его надежно захватить и подать. Комплекты компонентов для NPI часто имеют проблемы совместимости с питателями.
1. Требования к ведущей и стартовой ленте
Заголовок раздела «1. Требования к ведущей и стартовой ленте»Неправильная сращивание ленты — основная причина заклинивания питателей при сборке NPI.
- Требования к заправочному концу: Питатели SMT требуют определенной длины пустой стартовой ленты для зацепления с ведущими шестернями и отслоения защитной пленки до того, как первый компонент достигнет монтажной головки.
- Требование: Если длина предоставленной ведущей ленты менее 150 мм (≈6 дюймов), необходимо присоединить удлинитель (отрезок пустой стартовой ленты).
- Целостность защитной пленки: Следует убедиться, что прозрачная защитная пленка надежно приклеена к добавленной стартовой ленте. Если пленка отслаивается преждевременно или неравномерно, компоненты могут вибрировать в гнездах и выпадать до захвата головкой.
2. Глубина гнезда и соответствие компоненту
Заголовок раздела «2. Глубина гнезда и соответствие компоненту»Даже если общая ширина ленты (например, 8 мм или 12 мм) соответствует типу питателя, это не гарантирует, что компонент физически подходит по размеру.
- Проверка: Необходимо проверить глубину гнезда относительно высоты компонента.
- Риск: Толстые дроссели или высокие конденсаторы, помещенные в неподходящую, слишком мелкую транспортную ленту, могут выступать над ее поверхностью. Это приводит к риску столкновения с высокоскоростной монтажной головкой или полному заклиниванию механизма питателя.
- Решение для NPI: Если установлено, что гнездо слишком мелкое или узкое, данные компоненты следует перенести в лоток или явно разрешить их ручную установку. Принудительное использование питателя с неподходящей лентой приводит к отказам.
3. Лоток против транспортной ленты (Правило для BGA)
Заголовок раздела «3. Лоток против транспортной ленты (Правило для BGA)»- Рекомендация: При прототипировании с высокоценными BGA или FPGA предпочтение следует отдавать использованию лотков вместо транспортной ленты.
- Обоснование: Транспортная лента для крупногабаритных компонентов часто сохраняет остаточную деформацию (изгиб) после длительного хранения в намотанном состоянии на катушке. Этот изгиб может вызвать наклон компонента в гнезде, что приводит к утечке вакуума, падению компонентов или их смещению относительно посадочной площадки. Лотки являются плоскими и обеспечивают стабильное положение компонента.
Дисциплина защиты от электростатического разряда (ЭСР) при работе с NPI
Заголовок раздела «Дисциплина защиты от электростатического разряда (ЭСР) при работе с NPI»Сборки NPI требуют значительно большего объема ручных операций с высоким уровнем контакта (пересчет россыпи компонентов, ручная сращивание ленты, ручная загрузка подносов) по сравнению с автоматизированным серийным производством. Это прямое взаимодействие повышает риск электростатического разряда (ЭСР).
- Зона исключения статики: Материалы, генерирующие статическое электричество (розовые полиэтиленовые пакеты, пенопластовые стаканчики, упаковочный скотч), не должны находиться в пределах 1 метра от открытых, незащищенных компонентов.
- Ручной пересчет: Проверка количества или подсчет выводов компонентов путем касания металлических выводов пальцами запрещена. Следует использовать вакуумные захваты или антистатические пинцеты. Естественные кожные жиры могут вызвать серьезные проблемы с паяемостью (нарушение смачиваемости), что эквивалентно скрытому повреждению от ЭСР.
Резюме: MSL и подготовка питателей для NPI
Заголовок раздела «Резюме: MSL и подготовка питателей для NPI»| Параметр / Критерий | Требование / Действие | Значение / Условие | Стандарт / Примечание |
|---|---|---|---|
| MSL, неизвестная история | Проверить HIC, маркировку и историю; сушить при необходимости | Температура и время — по процедуре для компонента и носителя | IPC/JEDEC J-STD-033 и документация производителя |
| Время до пайки (floor life) | Маркировка этикеткой и контроль | Этикетка: “Вскрыто: [дата/время]”, “Максимум: [часы]“ | При остановке >24 ч — возврат в сухой шкаф (<5% влажности) или вакуумная упаковка |
| Длина ведущей ленты | Присоединить удлинитель (пустую стартовую ленту) | Если длина < 150 мм | Проверить целостность защитной пленки на стыке |
| Глубина гнезда ленты | Проверить соответствие высоте компонента | Компонент не должен выступать над поверхностью ленты | При несоответствии — использовать лоток или ручную установку |
| Тип упаковки для BGA/FPGA | Предпочтение лотку | Вместо транспортной ленты | Для исключения деформации ленты и наклона компонента |