1.8 Качество, соответствие и критерии завершения
Риск: Если класс IPC не указан в документации, критерии приемки остаются неоднозначными. Зафиксируйте класс в требованиях к изделию; класс 3 для одноразового IoT-сенсора может увеличить затраты на контроль без соразмерной пользы.
Стандарт: IPC-A-610
Заголовок раздела «Стандарт: IPC-A-610»Успешный контроль требует соблюдения чёткого, объективного стандарта, а не субъективной оценки качества. Отрасль производства электроники в основном работает по стандарту IPC-A-610 (Приемлемость электронных сборок). Этот стандарт делит продукты на три класса в зависимости от требований к надёжности.
Класс 1: Общие электронные продукты
Заголовок раздела «Класс 1: Общие электронные продукты»- Область применения: Дешёвые потребительские гаджеты и одноразовые игрушки.
- Требование: Основная цель — функциональность. Косметические недостатки пайки обычно приемлемы.
Класс 2: Специализированные электронные продукты
Заголовок раздела «Класс 2: Специализированные электронные продукты»- Область применения: Ноутбуки, микроволновые печи и стандартные промышленные контроллеры.
- Требование: Высокая производительность и длительный срок службы. Непрерывная работа крайне желательна, но её отказ не ведёт к опасным последствиям. Это стандарт отрасли.
Класс 3: Высоконадёжные электронные продукты
Заголовок раздела «Класс 3: Высоконадёжные электронные продукты»- Область применения: Аэрокосмическая отрасль, медицинские системы жизнеобеспечения и автомобильные системы безопасности.
- Требование: Критически важна надежная работа по требованию. Критерии приемки выбирают по применимому стандарту, типу соединения и требованиям изделия; контроль и квалификация процесса строже, чем для классов 1 и 2.
Инженерная реальность
Заголовок раздела «Инженерная реальность»Указание Класса 3 значительно увеличивает затраты на производство и контроль, требуя более строгих параметров процесса и более тщательной инспекции.
Стратегия контроля: Многоуровневая проверка
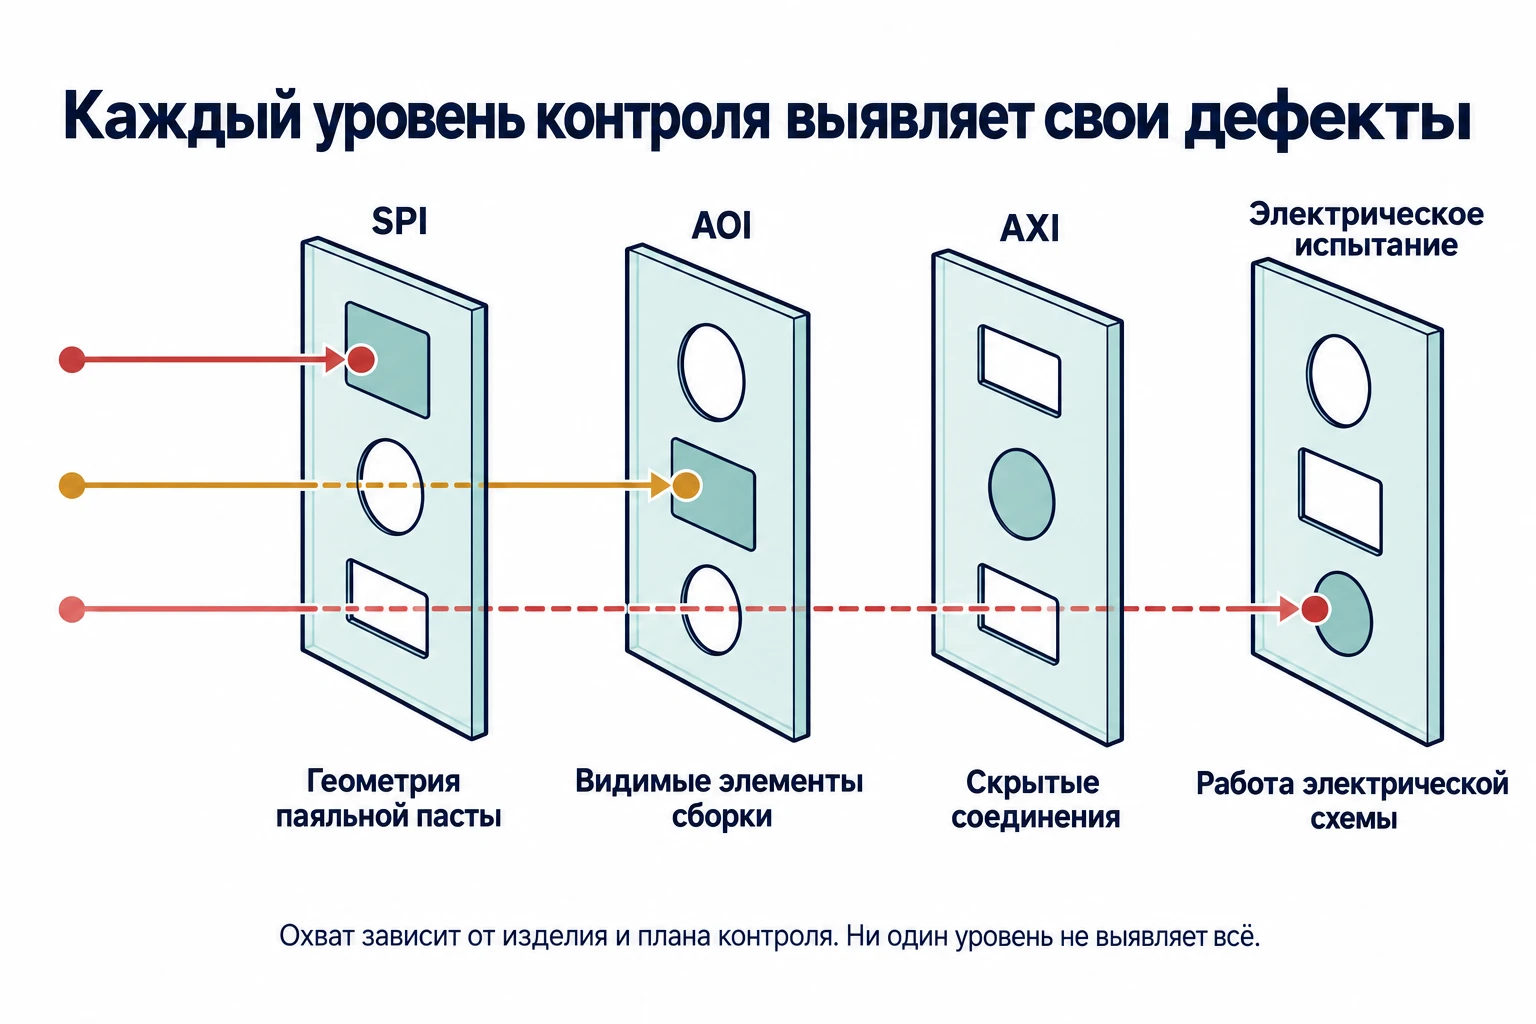
Заголовок раздела «Стратегия контроля: Многоуровневая проверка»Визуальный контроль оператором по своей природе ненадёжен в течение длительной смены. Операторы устают, отвлекаются или могут просто пропустить дефект. Надёжный план качества опирается на автоматизированные уровни защиты (часто называемые моделью швейцарского сыра), чтобы выявлять дефекты процесса на максимально раннем этапе.
1. Контроль паяльной пасты (SPI)
Заголовок раздела «1. Контроль паяльной пасты (SPI)»- Действие: Специальный 3D-сканер измеряет точный объём паяльной пасты, нанесённой на контактные площадки до установки компонентов.
- Логика: Около 70% всех дефектов пайки возникают непосредственно из-за некачественного нанесения пасты.
- Процесс: Если объём пасты определяется как критически низкий (обычно < 70% от целевого), стандартная процедура — очистить плату и немедленно перепечатать её, а не продолжать пайку с известным дефектом.
2. Автоматическая оптическая инспекция (AOI)
Заголовок раздела «2. Автоматическая оптическая инспекция (AOI)»- Действие: Высокоскоростные камеры сравнивают спаянный печатный узел с эталонным изображением «Золотой платы» или математической моделью.
- Обнаруживает: Отсутствующие компоненты, ошибки полярности, перекос компонентов и отрыв компонента.
- Ограничение: Камеры AOI не могут заглянуть внутрь или под компоненты для проверки скрытых соединений.
3. Автоматическая рентгеновская инспекция (AXI)
Заголовок раздела «3. Автоматическая рентгеновская инспекция (AXI)»- Действие: Рентгеновские лучи проникают в корпуса компонентов для проверки скрытых соединений.
- Цель: Компоненты BGA (массивы шариковых выводов), QFN и LGA.
- Риск: Скрытые соединения BGA нельзя оценить обычной оптической инспекцией. Выберите метод и охват контроля по требованиям изделия; рентгеновская инспекция помогает выявлять дефекты, но не подтверждает надежность соединения сама по себе.
4. Внутрисхемный контроль (ICT) и Функциональный контроль (FCT)
Заголовок раздела «4. Внутрисхемный контроль (ICT) и Функциональный контроль (FCT)»- Действие: ICT использует адаптер с матрицей контактных щупов для проверки электрических коротких замыканий или обрывов. FCT формально включает устройство в работу для проверки логики программного обеспечения.
- Логика: AOI доказывает, что плата выглядит правильно; ICT и FCT доказывают, что плата работает правильно.
Прослеживаемость
Заголовок раздела «Прослеживаемость»Когда продукт выходит из строя в полевых условиях через 18 месяцев после запуска, инженерные команды должны иметь возможность дать обоснованный ответ на вопрос «Почему?», основанный на данных. Прослеживаемость — это жизненно важная связь между конкретным серийным номером в поле и его точной историей производства на заводе.
Прослеживаемость на уровне партии
Заголовок раздела «Прослеживаемость на уровне партии»«Эта коробка из 500 изделий была собрана во вторник с использованием партии паяльной пасты #123 и катушки конденсаторов #456.»
- Риск: Обнаружение дефектной катушки конденсаторов через месяц потребует отзыва всей партии из 500 изделий, так как нет данных о том, на какие именно платы были установлены бракованные компоненты.
Прослеживаемость на уровне единицы продукции
Заголовок раздела «Прослеживаемость на уровне единицы продукции»«Устройство с серийным номером (SN)-00192 было собрано в 14:02, установлено головкой №3 на линии 2 и прошло тестовую станцию 4 с показанием напряжения 3.31 В.»
- Преимущество: Позволяет проводить точечные отзывы. Изоляция и отзыв только конкретных изделий, содержащих бракованные компоненты, экономит значительные средства и защищает репутацию бренда.
Критерии завершения
Заголовок раздела «Критерии завершения»В описанном процессе производственный цикл завершается после подписания Сертификата соответствия (CoC). CoC подтверждает соответствие продукции согласованным инженерным спецификациям; его состав определяют требования заказчика и договор. В этот комплект включают:
- Номер детали и уровень ревизии.
- Общее количество и соответствующий код партии.
- Заявление о соответствии требуемому классу IPC.
- Официальные тестовые отчёты с итоговыми метриками «Прошло/Не прошло».
Резюме: Контроль качества электронных сборок
Заголовок раздела «Резюме: Контроль качества электронных сборок»| Параметр | Требование | Критерий завершения | Документ |
|---|---|---|---|
| Класс IPC | Четко указать в спецификации. | Заявление о соответствии в CoC. | IPC-A-610 |
| Контроль скрытых соединений | Метод и охват задать планом контроля изделия. | Отчет выбранного метода в тестовых данных. | Протокол контроля |
| Прослеживаемость | Уникальный серийный номер (штрих-код) на каждой плате. | Серийный номер в отчетах и CoC. | Сертификат соответствия (CoC) |
| Функциональность | Прохождение ICT и/или FCT. | Отчет “Прошел” в тестовых данных. | Протоколы ICT/FCT |