4.1 Обзор контроля паяльной пасты (SPI) и индексов Cₚ/Cₚₖ
Контроль паяльной пасты (SPI) служит связующим звеном между ручным контролем трафаретной печати и прогностической системой, основанной на данных. Измеряя трехмерную геометрию каждого отложения пасты — объем, высоту и площадь — SPI предоставляет ранний индикатор потенциальных дефектов пайки оплавлением. Преобразование этих первичных данных измерений в метрики способности процесса (Cₚ и Cₚₖ) необходимо для поддержания стабильного, высокоэффективного производства и управления затратами на качество.
Метрики SPI и прогнозирование дефектов
Заголовок раздела «Метрики SPI и прогнозирование дефектов»SPI сравнивает фактический объем нанесенной пасты с теоретическим объемом, рассчитываемым по геометрии апертуры трафарета. Для прогнозирования структурных проблем до попадания платы в печь контролируется несколько ключевых метрик.
| Метрика SPI | Определение | Признак дефекта | Контролируемые параметры процесса |
|---|---|---|---|
| Объем (% от цели) | Измеренный объем пасты. | Низкий: Недопай, эффект “гробовой крышки” (tombstoning), риск возникновения напряжения на корпусе компонента. Высокий: Перемычки (замыкания). | Толщина трафарета, площадь апертуры. |
| Высота (мкм) | Максимальная высота отложения. | Низкий: Недостаток пасты, паста на паяльной маске. Высокий: Избыточное давление, приводящее к выдавливанию пасты под трафарет. | Давление ракеля, поддержка платы. |
| Площадь (% от площадки) | Фактическая площадь оттиска. | Высокая: Перемычки, размазывание, шарики припоя. | Скорость отрыва трафарета, реология пасты. |
| Коэффициент переноса (КП) | Измеренный объем / Теоретический объем. | Общий индикатор качества отлипа трафарета. | Срок годности пасты, нанопокрытие трафарета. |
Анализ способности процесса: Cₚ и Cₚₖ
Заголовок раздела «Анализ способности процесса: Cₚ и Cₚₖ»Индексы способности процесса количественно оценивают, насколько процесс способен соответствовать заданным инженерным допускам. Рассчитывайте их для стабильного процесса и групп компонентов с одинаковыми требованиями, например чипов 0402 или площадок BGA с шагом 0,5 мм.
А) Потенциальная способность процесса (Cₚ)
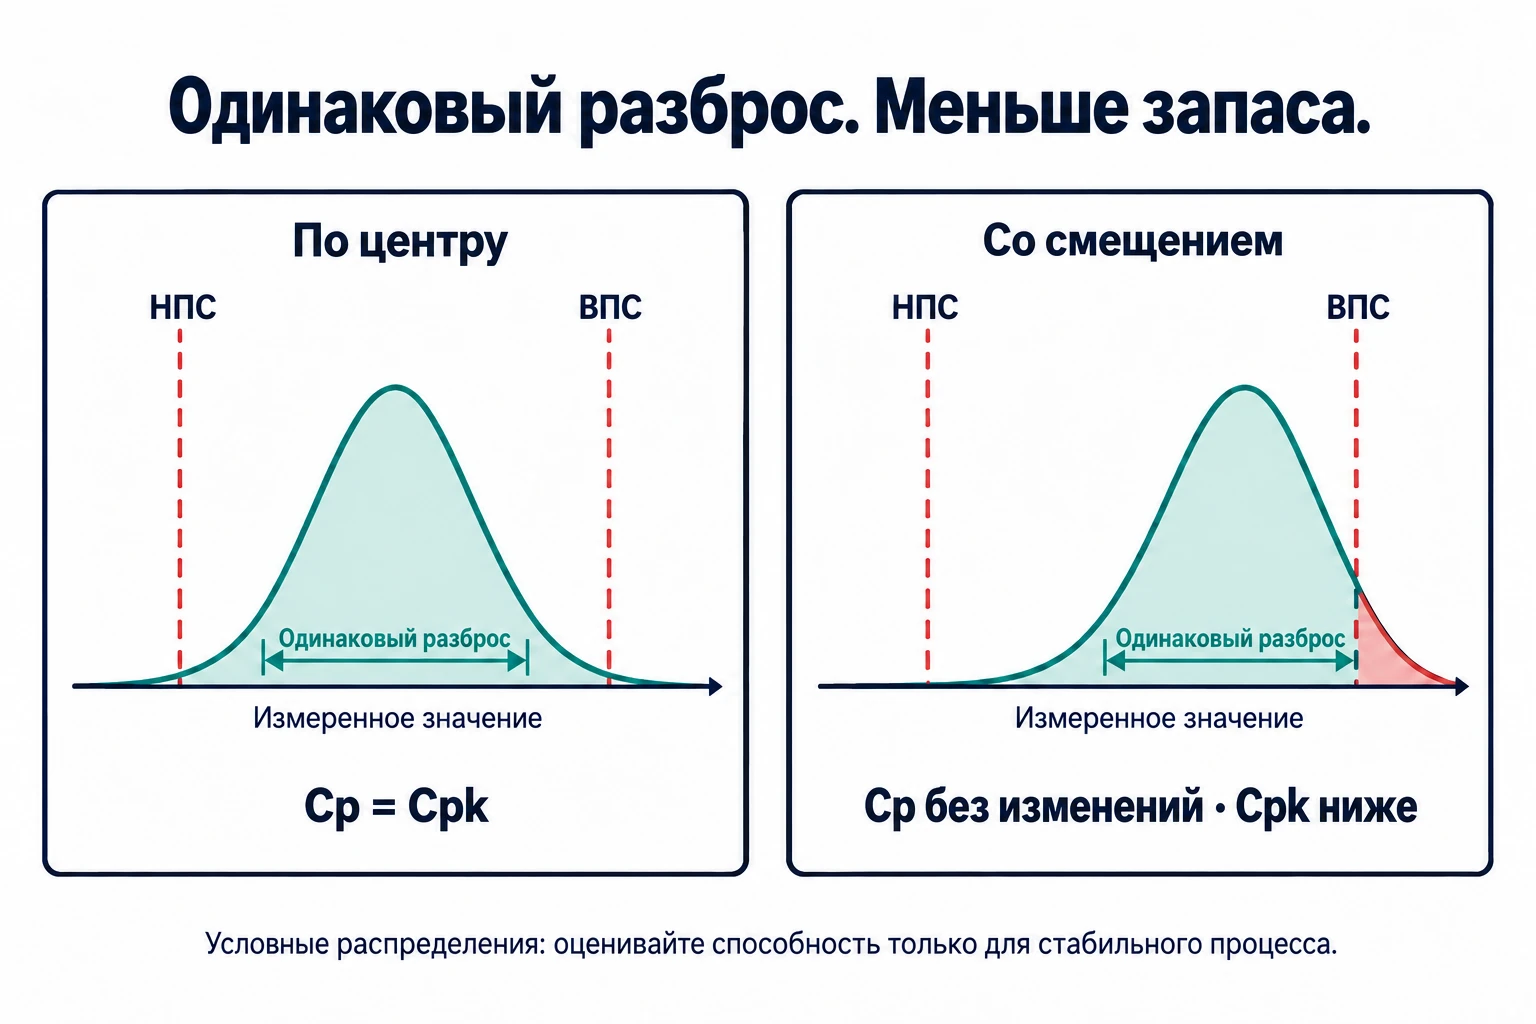
Заголовок раздела «А) Потенциальная способность процесса (Cₚ)»Индекс Cₚ характеризует потенциальную способность процесса. Он предполагает, что выход процесса идеально центрирован между верхним (ВПС) и нижним (НПС) пределами спецификации. Этот индекс отражает соотношение поля допуска и ширины распределения процесса (6σ).
Cₚ = (ВПС - НПС) / 6σ
Б) Фактическая способность процесса (Cₚₖ)
Заголовок раздела «Б) Фактическая способность процесса (Cₚₖ)»Индекс Cₚₖ оценивает фактическую способность процесса с учетом смещения его среднего значения. Если средний объем печати выходит за оптимальный диапазон, значение Cₚₖ снизится, даже при удовлетворительном значении Cₚ (характеризующем разброс).
Cₚₖ = min [ (ВПС - µ) / 3σ , (µ - НПС) / 3σ ]
| Значение Cₚₖ | Статус процесса | Необходимые действия |
|---|---|---|
| ≥ 1.67 | Высокая способность | Поддерживать текущий уровень контроля; инженерные ресурсы можно перенаправить. |
| 1.33 – 1.67 | Способен (минимальная цель) | Поддерживать контроль; статистическую стабильность подтверждать контрольными картами. |
| 1.00 – 1.33 | Пограничный | Требуется корректировка среднего значения (µ) или снижение вариативности (σ). |
| < 1.00 | Не способен | Процесс не обеспечивает заданную способность по допуску. Остановить линию для анализа процесса и оборудования. |
Ограничения SPI и целевые показатели способности
Заголовок раздела «Ограничения SPI и целевые показатели способности»Задайте пределы допусков и целевой Cₚₖ в плане контроля изделия. Значения ниже — стартовые ориентиры для квалификации процесса.
| Тип компонента | Стартовый диапазон КП (ВПС/НПС) | Ключевая задача для Cₚₖ |
|---|---|---|
| Площадки BGA/CSP | 90% – 110% | Объем: Критичен для обеспечения симметричного обжатия шариков и предотвращения дефекта head-in-pillow (HIP). |
| Компоненты с выводами типа “крыло чайки” | 85% – 115% | Площадь: Помогает предотвратить образование перемычек. |
| Пассивные чип-компоненты (напр., 0402) | 75% – 125% | Высота/Объем: Помогает предотвратить эффект “гробовой крышки”. |
| Теплоотводящая площадка QFN | 50% – 65% (покрытие) | Объем: Критичен для контроля образования пор (каверн). |
Замкнутый цикл управления и непрерывное улучшение
Заголовок раздела «Замкнутый цикл управления и непрерывное улучшение»SPI помогает отслеживать тренды измерений и способность процесса. Статистическую стабильность контролируют отдельно по картам.
- Базовый уровень и аудит: FAI задает исходные значения параметров. Способность комбинации пасты, трафарета и настроек принтера оценивают по серии измерений после подтверждения стабильности процесса.
- Корректировка среднего значения (µ): Если низкий Cₚₖ вызван смещением среднего (например, µ = 90% при цели 100%), основное корректирующее действие — регулировка давления или скорости ракеля для возврата среднего в целевой диапазон.
- Снижение вариативности (σ): Если низок индекс Cₚ, распределение процесса слишком широко. Требуется повысить базовую стабильность путем оптимизации частоты очистки трафарета, контроля состояния пасты или перехода на трафарет более высокого качества.
- Обратная связь для проектирования: Если для конкретной геометрии (например, площадки QFN) процесс стабильно не достигает Cₚₖ ≥ 1.33, проблема часто кроется в конструкции трафарета. Данные о высокой вариативности должны быть переданы команде разработчиков для пересмотра формы апертуры в следующей версии трафарета.
Резюме: SPI и индексы Cₚ/Cₚₖ
Заголовок раздела «Резюме: SPI и индексы Cₚ/Cₚₖ»| Параметр | Целевой диапазон (ВПС/НПС) | Ключевая задача | Минимальный Cₚₖ |
|---|---|---|---|
| Объем пасты (BGA/CSP) | 90% – 110% | Предотвращение “головы в подушке” | ≥ 1.33 |
| Коэффициент переноса (чип-компоненты) | 75% – 125% | Предотвращение “гробовой крышки” | ≥ 1.33 |
| Площадь оттиска (выводы “крыло чайки”) | 85% – 115% | Предотвращение перемычек | ≥ 1.33 |
| Cₚₖ (способность процесса) | Целевое значение по плану контроля | Оценивать после подтверждения стабильности | — |
| Cₚₖ (действия) | < 1.00 | Остановка линии, анализ процесса | — |