1.1 Химия паяльной пасты и выбор сплава
Паяльная паста — это ключевой материал, определяющий химические и механические аспекты всего процесса поверхностного монтажа (SMT). По некоторым оценкам, на нее приходится более 65% всех дефектов на конечной линии производства. Это не просто “клей”, а сложная реологическая система, которая должна выдерживать значительные сдвиговые усилия при трафаретной печати, удерживать компоненты на месте во время высокоскоростной транспортировки и вступать в химическую реакцию с образованием надежного металлургического соединения в процессе оплавления. Выбор неподходящей химии может привести к нестабильной печати, образованию пустот или скрытым отказам в условиях эксплуатации — независимо от качества принтера или печи пайки оплавлением. Выбор пасты должен быть осознанным инженерным решением, а не товаром, приобретаемым исключительно по цене.
Выбор системы флюса: Компромисс чистоты
Заголовок раздела «Выбор системы флюса: Компромисс чистоты»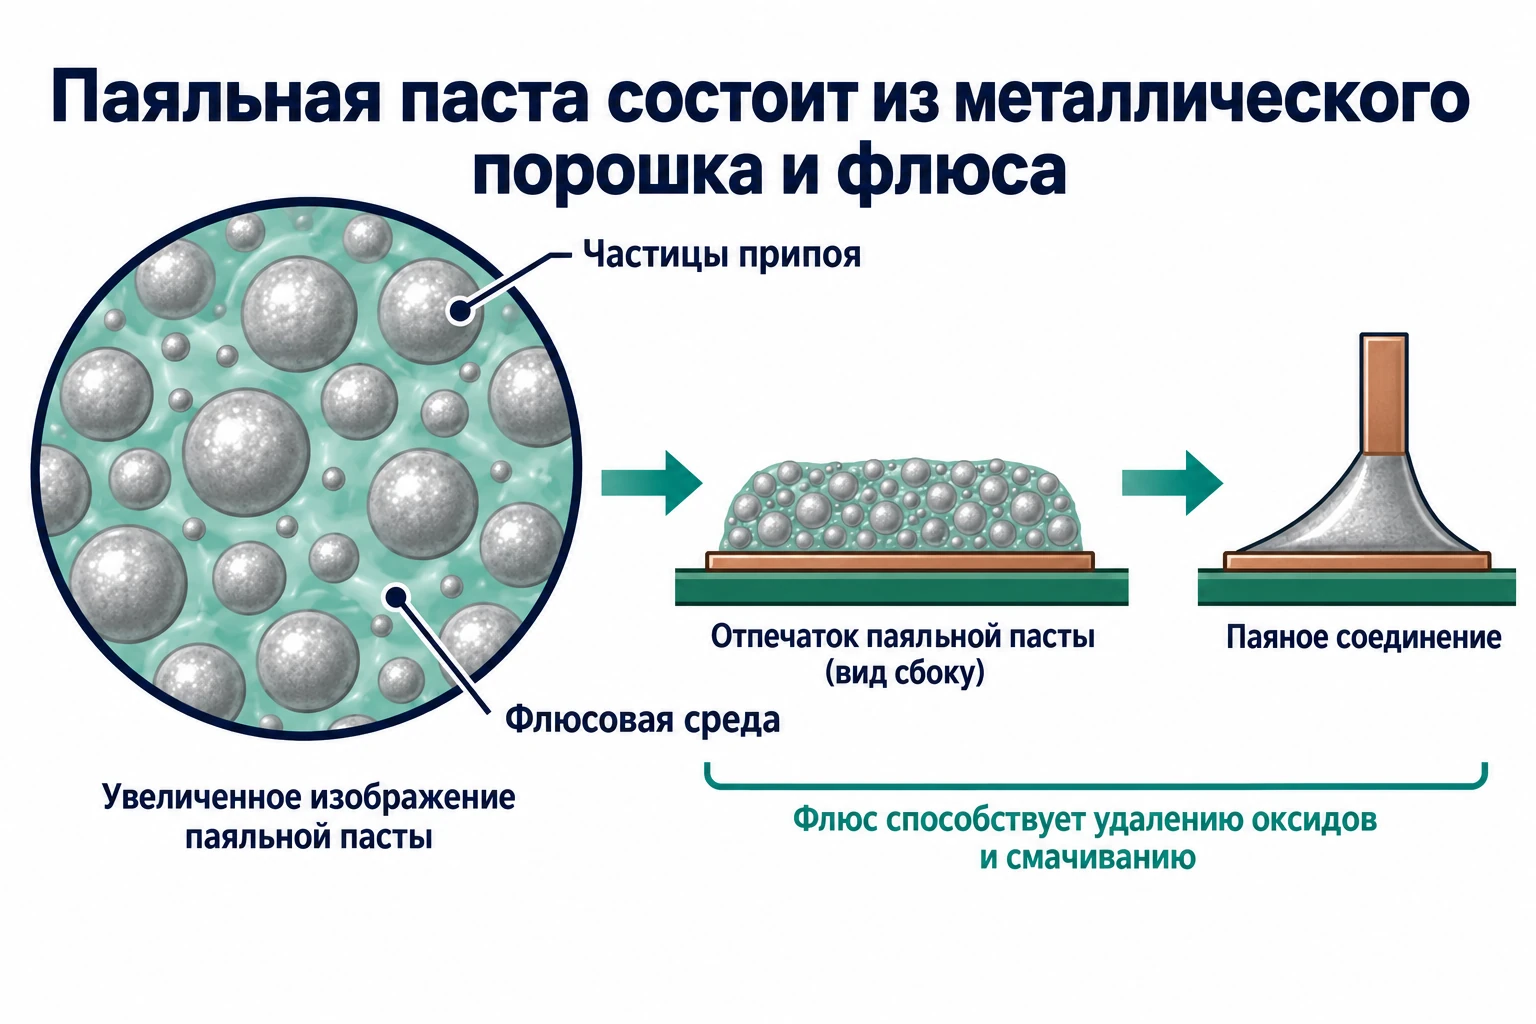
Флюсовая основа определяет рабочий диапазон, производительность по образованию пустот и долгосрочные риски, связанные с остатками. Систему флюса следует выбирать исходя из возможностей очистки на производстве и требований к надежности конечного изделия.
Высоконадежные и плотные сборки
Заголовок раздела «Высоконадежные и плотные сборки»Для критических применений, таких как аэрокосмическая отрасль, медицинские устройства или высокоплотные цифровые платы, основным требованием является максимальная смачиваемость окисленных площадок при минимальном риске от остатков. В этих случаях оптимальным выбором является водорастворимая паста. Водорастворимые флюсы содержат активные органические кислоты, которые эффективно удаляют оксиды, обеспечивая широкий диапазон смачивания и стабильно низкие показатели образования пустот.
Однако образующийся остаток обладает высокой коррозионной активностью. Если процесс мойки столкнется с проблемами — такими как падение температуры воды, низкое давление распыления или неправильная концентрация смачивателя — оставшееся ионное загрязнение может привести к дендритному росту и электрическим коротким замыканиям в условиях эксплуатации. Поэтому рекомендуется использовать встроенный замкнутый очиститель и проводить регулярный контроль ионного загрязнения для проверки эффективности очистки.
Стандартные промышленные и потребительские приложения
Заголовок раздела «Стандартные промышленные и потребительские приложения»Для IoT-устройств, управляющих плат и LED-сборок, где приоритетом является экономическая эффективность и очистка после оплавления не требуется, стандартом является безотмывочная паста (например, соответствующая требованиям IPC для безотмывочных процессов). Остаток флюса химически спроектирован так, чтобы инкапсулироваться, становясь непроводящим и безвредным после прохождения профиля оплавления. Это позволяет избежать капитальных и эксплуатационных расходов, связанных с выделенной линией мойки.
“Безотмывочная” не означает, что процесс безупречен. Слишком низкотемпературный профиль оплавления может оставить активаторы непрореагировавшими и проводящими, вызывая утечки тока через тонкие дорожки. Напротив, слишком высокотемпературный профиль может обуглить и затвердить остаток, что мешает контакту щупов внутрисхемного контроля (ICT) и вызывает ложные срабатывания на тестовом стенде. Конкретный безотмывочный флюс всегда должен быть химически совместим с любым запланированным конформным покрытием, а возможность тестирования ICT рекомендуется подтверждать с командой тестовой инженерии.
Выбор сплава: Тепловая и механическая целостность
Заголовок раздела «Выбор сплава: Тепловая и механическая целостность»Металлический сплав определяет температуру плавления и конечную механическую усталостную прочность паяного соединения. Не рекомендуется использовать “стандартный SAC305” без предварительной проверки ограничений применения продукта.
Стандартное применение: SAC305 (Sn96.5 / Ag3.0 / Cu0.5)
Заголовок раздела «Стандартное применение: SAC305 (Sn96.5 / Ag3.0 / Cu0.5)»SAC305 — распространенный сплав для поверхностного монтажа с температурой плавления около 217–220 °C. Выбор сплава для автомобильной, аэрокосмической и другой высоконадежной аппаратуры определяют требования к термоциклированию и результаты квалификации изделия; диапазон эксплуатации сам по себе не задает запрет на SAC305.
Высоконадежное применение: Легированные сплавы (SAC-Q, SAC-I, SnNi)
Заголовок раздела «Высоконадежное применение: Легированные сплавы (SAC-Q, SAC-I, SnNi)»Для электроники под капотом автомобилей, прочного промышленного оборудования или телекоммуникационной инфраструктуры обычно требуются легированные сплавы. Следовые легирующие добавки, такие как висмут (Bi), никель (Ni) или сурьма (Sb), добавляются для закрепления границ зерен кристаллической структуры припоя. Это помогает предотвратить распространение микротрещин во время интенсивных термических циклов. Эти сплавы обеспечивают измеримое увеличение устойчивости к ударам при падении и сопротивления термической усталости в 2–3 раза по сравнению со стандартным SAC305.
Применение при низкой температуре: SnBi (олово-висмут)
Заголовок раздела «Применение при низкой температуре: SnBi (олово-висмут)»Сплавы олова-висмута имеют гораздо более низкую температуру плавления (около 138 °C), что делает их подходящими для термочувствительных компонентов, таких как недорогие светодиоды, модули камер или гибкие полиимидные цепи. Однако образующееся металлургическое соединение является хрупким, а механическая прочность на сдвиг составляет менее половины прочности SAC305. Печатные узлы, изготовленные с использованием SnBi, не следует подвергать ударным нагрузкам или механическому изгибу. Рекомендуется проявлять осторожность, чтобы избежать смешивания паяльной пасты SnBi с шариками компонентов SAC305; если профиль оплавления не спроектирован специально для полного смешивания сплава, соединения с высокой вероятностью могут выйти из строя в условиях эксплуатации.
Размер порошка (сетка) и стабильность высвобождения
Заголовок раздела «Размер порошка (сетка) и стабильность высвобождения»Физический размер частиц (сетка) контролирует высвобождение пасты из апертуры трафарета. Выбор несоответствующего размера порошка может привести к засорению трафарета, недостаточному объему и быстрому окислению пасты на ракеле.
Для стандартных сборок, где минимальный шаг составляет 0,5 мм или больше, а минимальная ширина апертуры превышает 0,25 мм, рекомендуется использовать порошок типа 3 (T3). Поскольку частицы крупнее (25–45 мкм), общая площадь поверхности меньше, что минимизирует образование оксидов. Это способствует более длительному сроку службы трафарета (более 8 часов) и снижению материальных затрат.
По мере увеличения плотности компоновки, например, при шаге 0,4 мм или соотношении площадей между 0,60 и 0,66, требуется переход на порошок типа 4 (T4) (20–38 мкм). Частицы типа 3 могут блокировать апертуру 0,4 мм, что делает тип 4 современным стандартом для сборок смешанной технологии.
Для ультраплотных компоновок, где минимальный шаг составляет 0,3 мм или меньше (например, пассивные компоненты 01005 или тонкие µBGA), может потребоваться порошок типа 5 (T5) (15–25 мкм). Тип порошка влияет на печатные свойства пасты, но сам по себе не определяет время ее пригодности на трафарете; пополняйте пасту по инструкции изготовителя и результатам контроля печати.
Прослеживаемость и входной контроль
Заголовок раздела «Прослеживаемость и входной контроль»Процесс сложно контролировать, если входной материал не отслеживается. Рекомендуется отслеживать каждую банку пасты.
Номер партии пасты следует записывать и привязывать к идентификатору производственного заказа в системе управления производством (MES). Это позволяет ограничить радиус распространения дефекта, если плохая партия будет обнаружена позже.
Срок годности и условия хранения задает технический паспорт конкретной пасты. Просроченную пасту не используйте без письменного разрешения изготовителя. Активаторы флюса со временем деградируют, даже при холодном хранении. Кроме того, рекомендуется проверять процентное содержание металлической нагрузки. Низкая металлическая нагрузка может привести к увеличению дефектов оседания и мостиков. Высокая нагрузка означает, что паста высыхает преждевременно и может засорять трафарет.
Резюме: Химия паяльной пасты и выбор сплава
Заголовок раздела «Резюме: Химия паяльной пасты и выбор сплава»| Параметр | Критерий выбора | Рекомендация / Значение | Риски / Примечания |
|---|---|---|---|
| Система флюса | Надежность / Возможность очистки | Водорастворимая (критические сборки) | Высокая коррозионная активность остатков. Требуется контроль мойки. |
| Экономичность / Без очистки | Безотмывочная (стандартные сборки) | Риск проводящих остатков или обугливания при неверном профиле оплавления. | |
| Сплав припоя | Стандартное применение | SAC305 (t° плавления ~217-220°C) | Выбор для высоконадежного применения подтверждают термоциклированием изделия. |
| Высоконадежное применение | Легированные сплавы (SAC-Q, SAC-I, SnNi) | Сравнивать по данным изготовителя сплава и квалификационным испытаниям изделия. | |
| Термочувствительные компоненты | SnBi (t° плавления ~138°C) | Хрупкое соединение. Риск смешивания сплавов с шариками SAC305. | |
| Ключевой дефект | Образование пустот (voiding) | Предел по требованиям изделия | Проверить профиль и трафарет; пасту с низкой пористостью квалифицировать на изделии. |