6.2 Управление калибровкой
Измерения без надлежащей калибровки теряют свою объективную ценность и становятся субъективным инженерным мнением. В среде высокоточного производства некалиброванный инструмент может вводить в заблуждение, создавая ложное чувство уверенности у команды сборки. Управление калибровкой — это не просто административная процедура наклеивания сроков действия на ручные инструменты; это фундаментальное поддержание Цепи доверия между измерениями в производственном цехе и Международной системой единиц (СИ). Если базовая мера изначально неверна, то и конечный отгруженный продукт будет неверным.
Иерархия истины (прослеживаемость)
Заголовок раздела «Иерархия истины (прослеживаемость)»Важно обеспечить, чтобы ежедневные измерения на заводе были напрямую связаны с более высоким метрологическим органом. Это формирует непрерывную цепь прослеживаемости.
- Уровень 1: Национальный метрологический институт (NIST / PTB / NPL).
- Уровень 2: Первичные стандарты (Калибровочная лаборатория). Высококонтролируемые мастер-блоки, используемые внешним поставщиком калибровки, сертифицированным по ISO 17025.
- Уровень 3: Рабочие стандарты (Мастер). “Эталонный блок” или набор мастер-блоков, хранящихся в климат-контролируемой лаборатории качества, используемый исключительно для проверки других производственных инструментов.
- Уровень 4: Процессные измерительные инструменты (Производственный цех). Рабочие штангенциркули, цифровые микрометры и динамометры, используемые операторами ежедневно на линии.
Ключевой принцип: Для каждого инструмента, влияющего на решение о качестве, должна быть документирована цепь метрологической прослеживаемости. Если ее нельзя подтвердить, приостановите использование инструмента и оцените влияние на результаты измерений и принятые решения.
Область контроля: Что требует калибровки?
Заголовок раздела «Область контроля: Что требует калибровки?»Ресурсы компании следует распределять рационально, избегая калибровки каждого куска стали в здании. Для определения необходимости калибровки рекомендуется применять следующую логику принятия решений.
- ЕСЛИ инструмент используется для формального принятия/отклонения продукта -> ТО его следует формально откалибровать.
- ЕСЛИ инструмент предоставляет данные для сертификата анализа (CoA) или тестового отчета, ориентированного на клиента -> ТО его следует формально откалибровать.
- ЕСЛИ инструмент используется исключительно для внутренних диагностик или только как грубый индикатор -> ТО его следует явно пометить как “Только для справки” (Калибровка не требуется).
Ситуация вне допусков выход за пределы спецификации
Заголовок раздела «Ситуация вне допусков выход за пределы спецификации»
Наибольший практический риск в программе калибровки заключается не в финансовых затратах на услуги третьих лиц, а в серьезных последствиях Обратной прослеживаемости, когда критический инструмент не проходит ежегодную проверку.
- Сценарий: Мастер-микрометр отправляется на ежегодную калибровку. Он возвращается с сертификатом “Неудача” (метрологически была обнаружена значительная ошибка вне допусков).
- Немедленные действия: Инженерия качества должна немедленно инициировать формальную Оценку влияния.
- Идентификация: Какие именно серийные номера продуктов были измерены с помощью этого конкретного инструмента с момента его последней известной успешной калибровки?
- Изоляция: Поместить на карантин любые подозрительные запасы, оставшиеся где-либо в здании или на глобальных транспортных узлах.
- Отзыв: Если рассчитанная ошибка измерительного инструмента статистически превышает определенный предел допуска продукта (например, Ошибка измерительного инструмента > 10% от допуска продукта), уведомление клиента и потенциальный физический отзыв продукта становятся весьма вероятными.
Профилактика: Рекомендуется избегать ситуации, когда приходится ждать 12 полных месяцев, чтобы выяснить, что критический инструмент точности медленно отклоняется. Следует внедрить Промежуточные проверки (Проверка) с использованием известного мастер-кольца или мастер-блока в начале каждой производственной смены.
Интервалы калибровки и метки
Заголовок раздела «Интервалы калибровки и метки»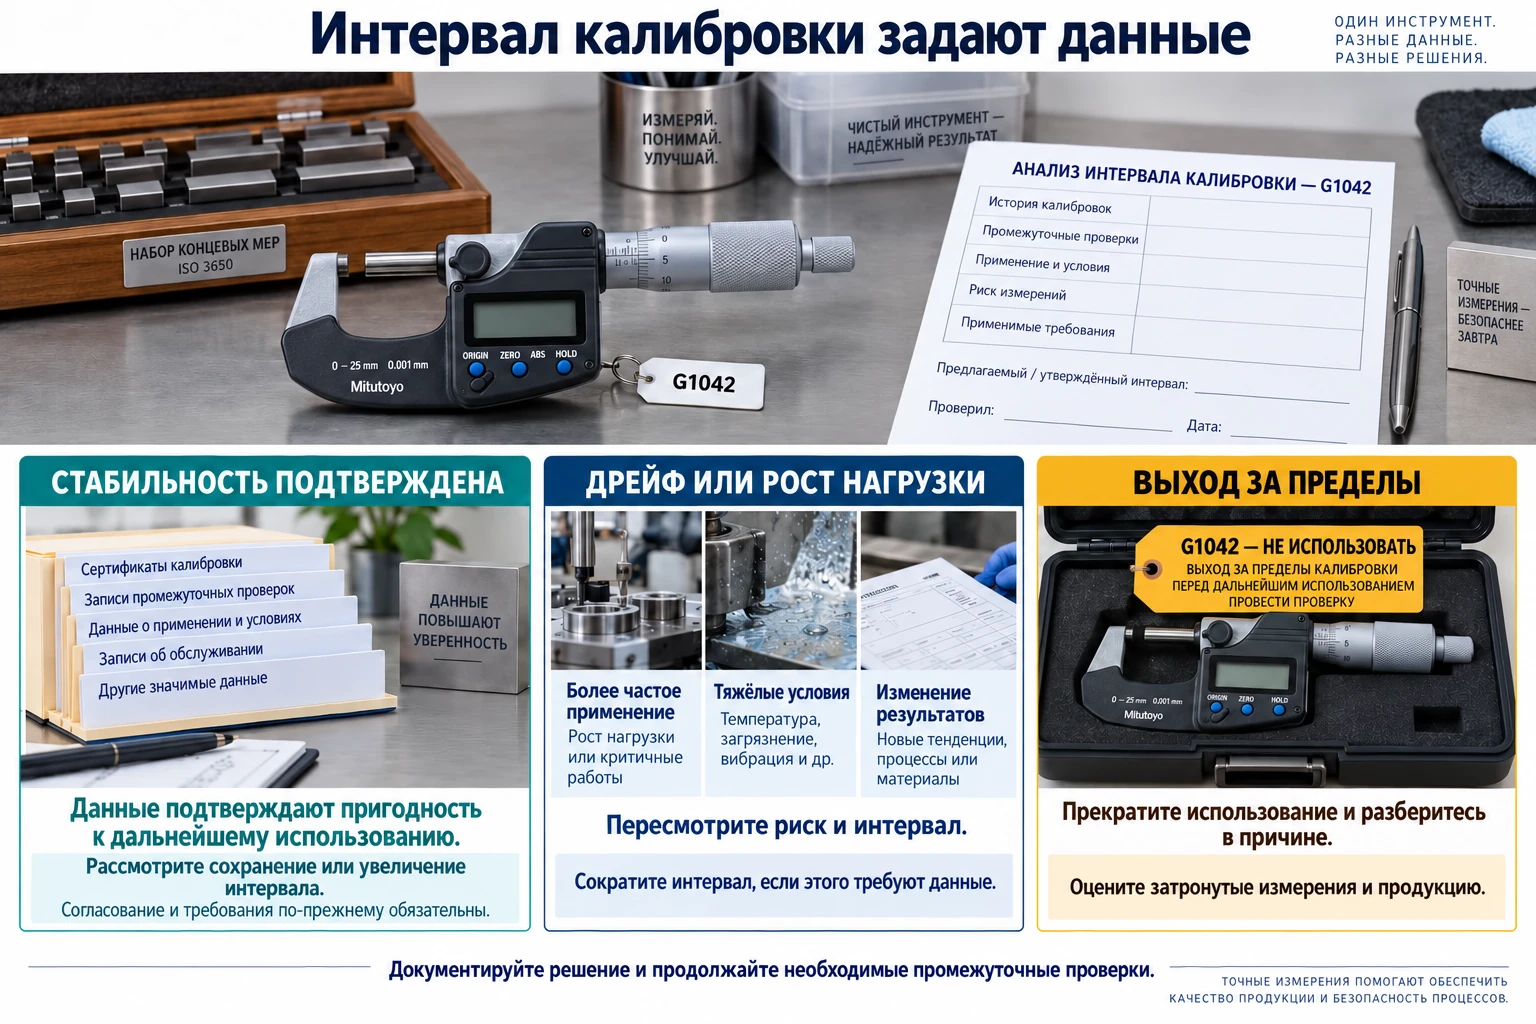
Интервал калибровки не является произвольной догадкой; это рассчитанная математическая мера стабильности измерительного инструмента.
- Новые инструменты: Консервативный интервал 6 месяцев или 1 год, рекомендованный производителем, рекомендуется использовать в качестве отправной точки.
- Логика корректировки:
- Если инструмент проходит 3 последовательных цикла калибровки без необходимости внутренней корректировки, интервал может быть увеличен (абсолютный максимум — 2 года).
- Если инструмент когда-либо требует физической корректировки или не проходит калибровку, интервал рекомендуется немедленно сократить вдвое после возвращения в эксплуатацию.
Визуальный менеджмент (наклейка)
Заголовок раздела «Визуальный менеджмент (наклейка)»Каждый измерительный инструмент в цехе должен визуально сигнализировать о своем статусе оператору, прежде чем он будет использован.
- Действительный (Зеленый): Ясно указывает уникальный идентификатор, дату калибровки и дату окончания.
- Истекший (Красный): “НЕ ИСПОЛЬЗОВАТЬ” (Инструмент следует убрать из цеха).
- Ограниченный (Желтый): “Откалиброван только для диапазона 0-50 мм.”
- Справочный (Белый): “Только для справки. Без решений по качеству.”
Экологические ограничения
Заголовок раздела «Экологические ограничения»Точность является прямой физической функцией температуры. Сталь расширяется.
- Стандарт: Все точные измерения рекомендуется выполнять при 20°C (68°F).
- Реальность: Если температура в производственном цехе составляет 35°C, алюминиевые детали и стальные измерительные инструменты активно расширяются с совершенно разными физическими скоростями.
- Требование: Для допусков < 10 мкм (микрон) измерения рекомендуется проводить в контролируемой по температуре метрологической среде. Если измерения в производственном цехе неизбежны, операторам следует позволить теплым деталям акклиматизироваться к температуре окружающей среды перед измерением.
Электронная и программная калибровка
Заголовок раздела «Электронная и программная калибровка»Калибровка выходит за рамки только физических механических инструментов.
- Паяльники: Фактическую температуру наконечника следует измерять с помощью откалиброванной термопары ежедневно. Цифровое отображение, показывающее “350°C”, не имеет смысла, если внутренний термодатчик поврежден или окислен.
- Тестовое программное обеспечение: Рекомендуется проверять криптографическую контрольную сумму. Если скомпилированный код изменяется, программный “инструмент” структурно изменился и его следует полностью повторно проверить.
- Динамометры: Электронные драйверы со временем могут отклоняться из-за усталости пружины и износа датчиков. Физический выходной крутящий момент рекомендуется динамически проверять на откалиброванном преобразователе в начале каждой смены.
Резюме: Управление калибровкой и цепь доверия
Заголовок раздела «Резюме: Управление калибровкой и цепь доверия»| Параметр / Критерий | Требование | Значение / Действие | Статус (Метка) |
|---|---|---|---|
| Прослеживаемость | Документированная цепь до признанного эталона через компетентную калибровочную лабораторию | Обязательно для инструментов, влияющих на решение о качестве | Зеленая (“Действительный”) |
| Критерий калибровки | Использование для формального приёмки/браковки или CoA | Формальная калибровка обязательна | Зеленая (“Действительный”) |
| Интервал калибровки | Рассчитывается на основе стабильности инструмента | Увеличение до 2 лет максимум после 3 успешных циклов; сокращение вдвое при сбое | Указан на метке (Дата окончания) |
| Выход за допуски | Оценка влияния при провале калибровки | 1. Идентификация продукции 2. Изоляция 3. Отзыв (если ошибка >10% допуска изделия) | Красная (“НЕ ИСПОЛЬЗОВАТЬ”) |
| Промежуточная проверка | Проверка в начале смены мастер-блоком | Рекомендована для критических инструментов | — |